En
ケーブル製造における「ターンキー線材生産ライン」とは何を意味しますか?
ケーブル プラントが容量の追加を計画する場合、単一のマシンについて決定されることはほとんどありません。メーカーはまだ信頼性の高い老朽化したロッド故障ユニットを持っているかもしれませんが、その背後にある束ねられたラインがボトルネックを引き起こします。実際には、課題はワイヤをどのように伸線するかではなく、銅棒から完成したケーブルまでのすべての段階を一貫した速度と品質で連携させる方法です。ターンキー線材生産ラインは、一連のプロセス全体を 1 つのサプライヤーの作業範囲に統合することで、この課題に対処します。
鉄鋼業界では、「線材生産ライン」という言葉は通常、ビレットを 5.5 ~ 14 mm の線材に加工する熱間圧延機を指します。ケーブル製造では、同じフレーズが異なる意味を持ちます。ここでは、銅またはアルミニウムの棒を導線、より線導体、絶縁ケーブルに変換し、最終的に出荷準備が整ったパッケージ化された製品に変換する一連の機械と補助装置について説明します。 Jiacheng Technology の製品ポートフォリオは、無酸素銅棒の連続鋳造と棒の分解から撚り、押出、試験、梱包に至るまで、まさにこのロジックに従っています。
ターンキー モデルを選択するということは、サプライヤーがプロセス エンジニアリング、機器のマッチング、設置の監督、および試運転に責任を負うことを意味します。価値は個々のマシンだけではなく、マシン間のインターフェースにもあります。購入者は、責任あるパートナー 1 名、パフォーマンス目標 1 名、サービス チーム 1 名を期待する必要があります。
ターンキーアプローチが調達リスクを軽減する理由
マルチベンダーラインにおける最大のリスクは、マシンの故障ではありません。それはステージ間のミスマッチです。たとえば、ロッドブレークダウンマシンは 8 mm の銅ロッドを 2.4 mm まで引き抜きますが、下流のアニーリングユニットの速度範囲が異なる場合、ワイヤが蓄積または伸び、伸びと導電性の問題が発生します。ある段階での小さな公差の違いは、次の段階では生産不良になります。
ターンキー ラインの場合、サプライヤーはこれらのインターフェイスに対して責任を負わなければなりません。伸線パラメータは、アニーリングおよび撚り合わせの段階に合わせて設定されます。押出ラインは、過度の張力を加えることなく導体束を受け入れることができるサイズになっています。このプロセスエンジニアリング作業は通常、ターンキー契約の隠れた価値であり、多くの場合、これがスムーズな試運転と長くて苦痛を伴う試行錯誤の期間を分けるものです。
購入者にとっても、調達が簡素化されます。工場では、5 ~ 6 件の個別の発注書、サービス保証、設置スケジュールを管理する代わりに、1 つの契約を処理します。伸線段階と撚り段階の間の接合部で問題が発生した場合、どのベンダーが責任を負うかについては議論の余地はありません。これは、社内に大規模なエンジニアリング チームを持たない小規模なケーブル メーカーにとって特に重要です。
線材生産ライン全体の中核となる設備
正確な構成は製造されるケーブルの種類によって異なりますが、銅またはアルミニウム導体のターンキー線材生産ラインには通常、次の段階が含まれます。
ロッドの準備とキャスト
ラインは上向き引抜き法無酸素銅棒連続鋳造機からスタートすることが多いです。この機械は、電解銅または銅スクラップから直接高品質の銅棒を生産するため、外部の棒を購入する必要がありません。鋳造プロセスでは、下流の引抜き性能に不可欠な酸素含有量、粒子構造、導電率を制御します。ロッドが外部から供給される場合は、ロッド分解機が引き継ぎます。典型的な 無酸素銅棒連続鋳造機 Jiacheng 社は、一貫した密度と低い酸素含有量のロッドを製造できるため、より高い引抜き速度とより少ない破損を可能にします。
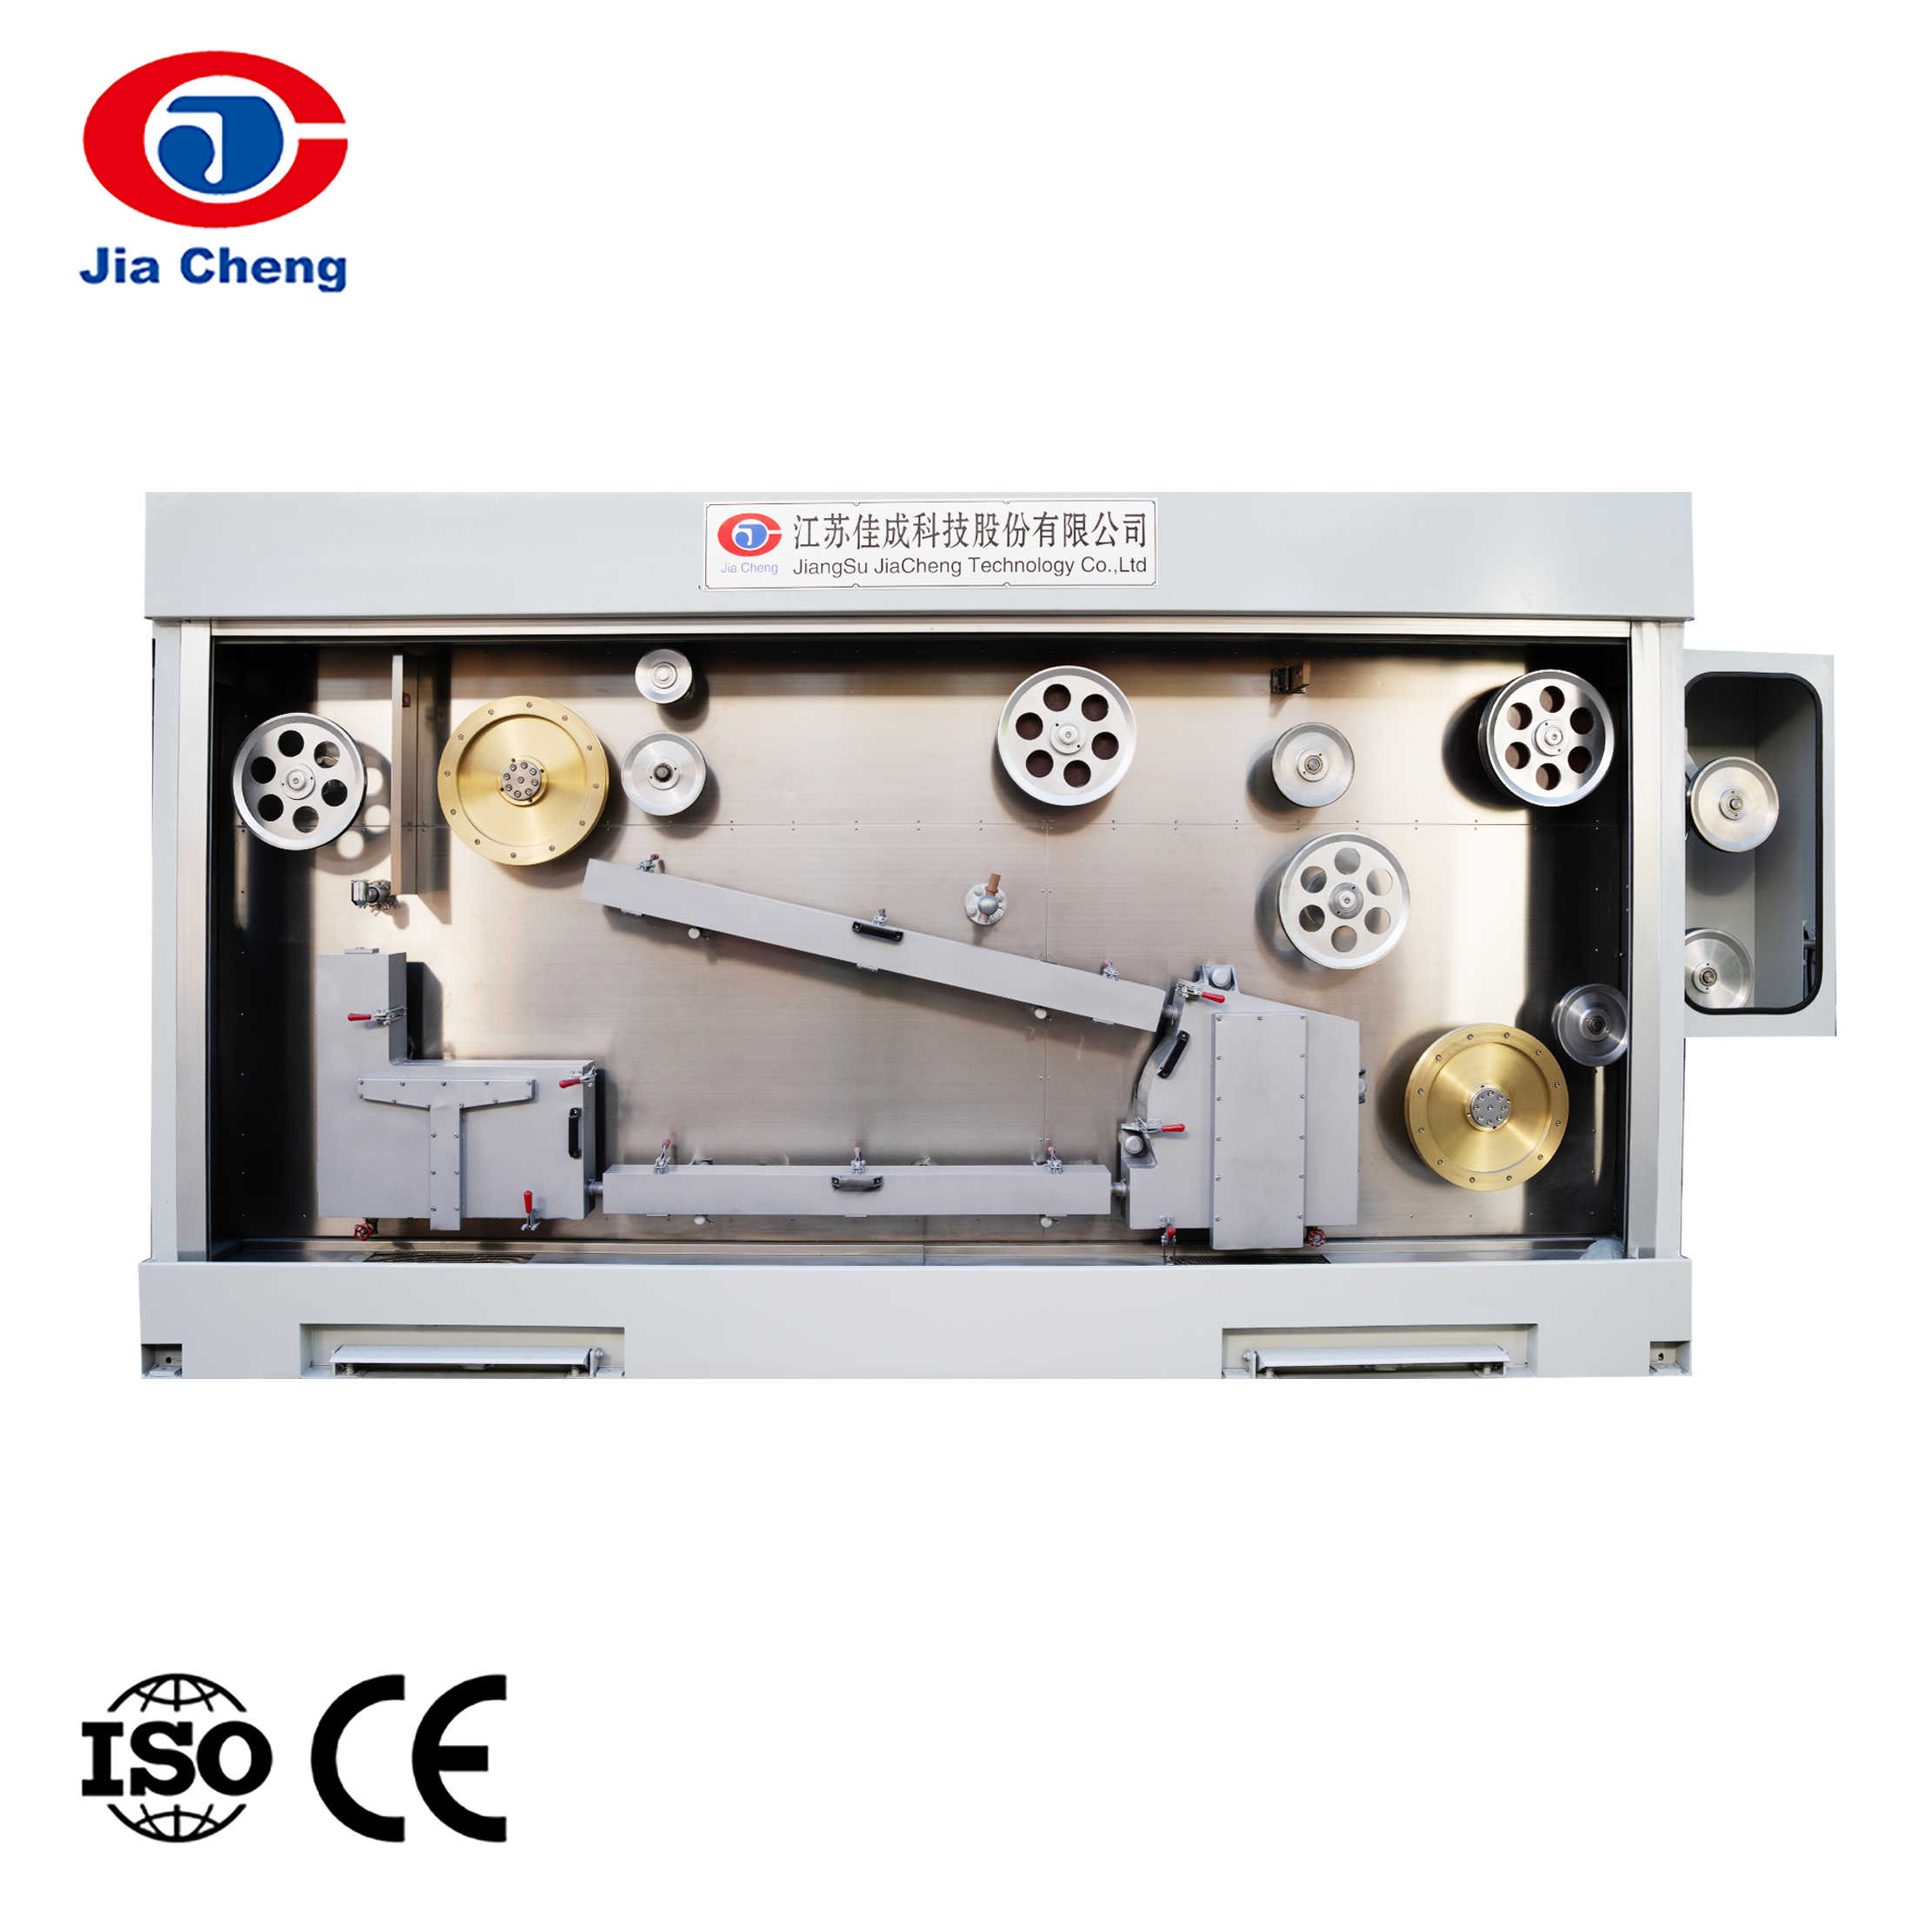
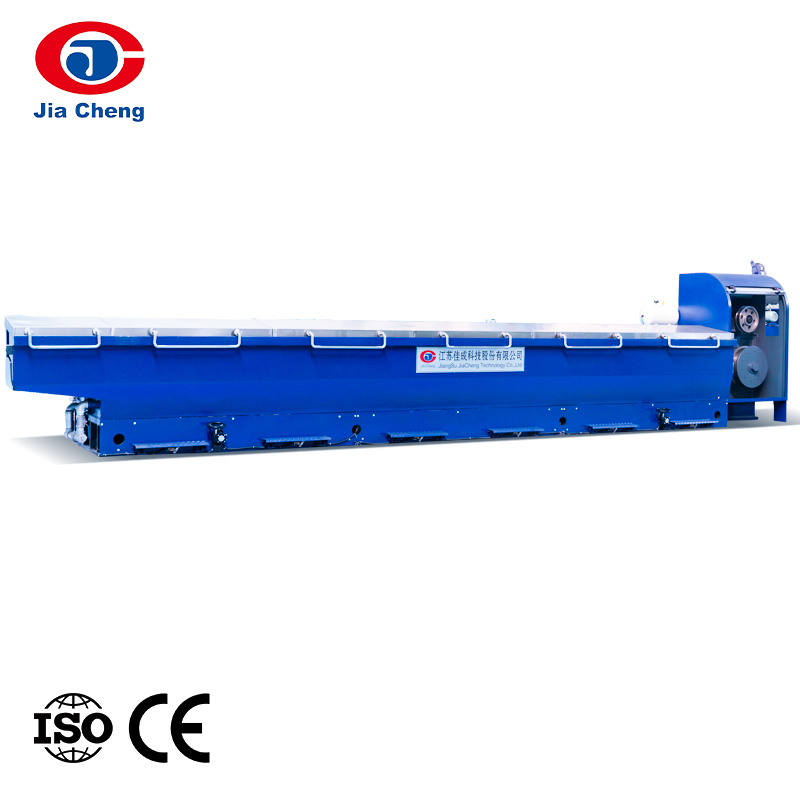
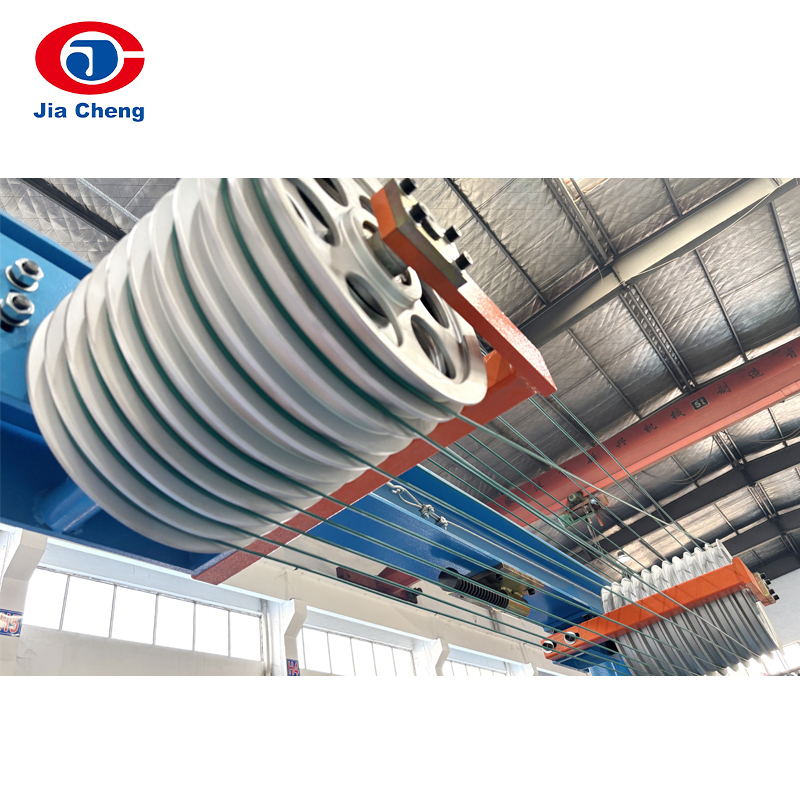
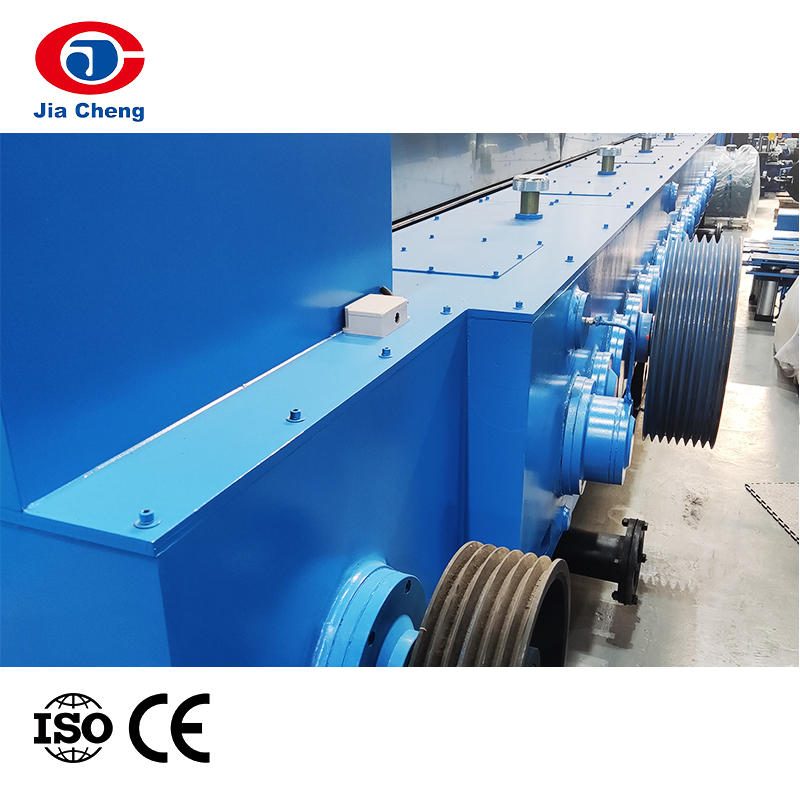 LHT450 ロッド直径を縮小するための銅ロッドブレークダウンマシン この機械は銅棒を 8 mm から 1.5 ~ 4 mm まで引き抜き、ペイオフ、引き抜き、アニーリング、および巻き取りコンポーネントを統合します。下流伸線の安定したロッド削減を可能にし、高速加工と断線低減をサポートします。 製品を見る→
ロッドの分解と細絞り
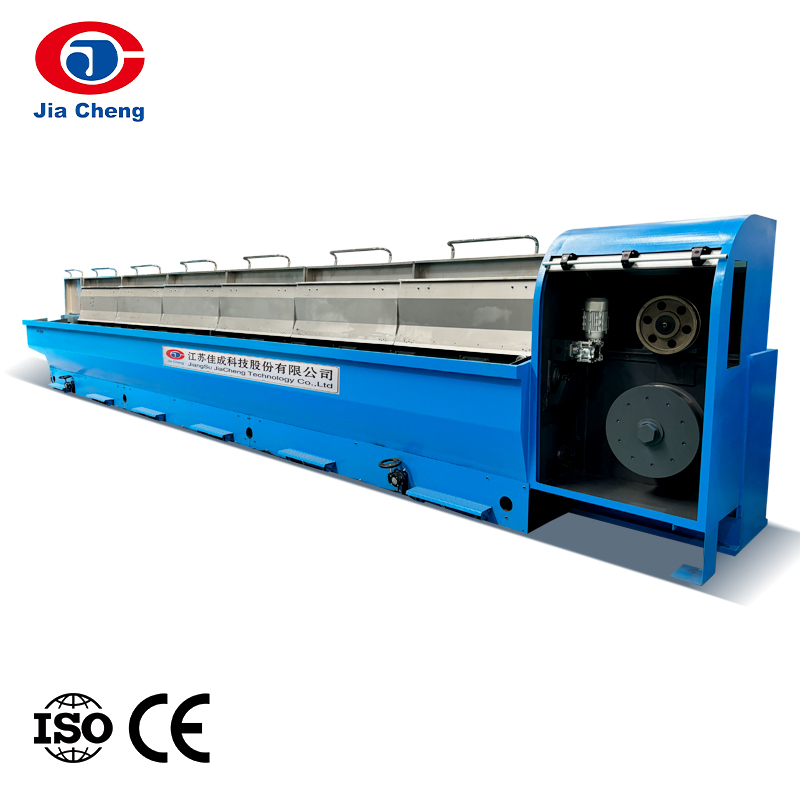
ロッドの準備後、ロッドを必要なワイヤ径まで引き抜く必要があります。そこで活躍するのが伸線機です。ロッドブレークダウンマシンは太いロッドを中間サイズに縮小し、細線およびマルチ伸線機はワイヤを正確な仕様にさらに縮小します。ダイの数、キャプスタンの設計、張力制御システムはすべて、最終的なワイヤの表面品質と伸びに影響します。ラインを継続的に稼働させる場合、伸線機とダイ シーケンスの選択が総所有コストの重要な要素となります。
図面段階を評価するとき、ほとんどのエンジニアは最初に 伸線機の選び方 基準: 入出力直径範囲、線引き速度、ワイヤ本数、アニーリング能力、エネルギー消費量。優れたサプライヤーは、購入者が機械を比較し、ラインが目標の出力に達するかどうかを検証できるように、これらのパラメーターに関する明確なデータを提供します。
焼きなましと錫めっき
引き抜かれた銅線は加工硬化されており、柔らかさと導電性を回復するために焼きなましする必要があります。ターンキー ラインでは、これをインラインまたはオフラインで行うことができます。オンライン アニーリング マシンは伸線プロセスに直接組み込まれているため、ワイヤは伸線と同時にアニーリングされます。これにより、処理が軽減され、一貫性が向上します。錫めっき線の場合、オフラインの焼きなましおよび錫めっき機により、焼きなまされた銅に錫コーティングが施され、耐食性とはんだ付けの容易さが実現されます。
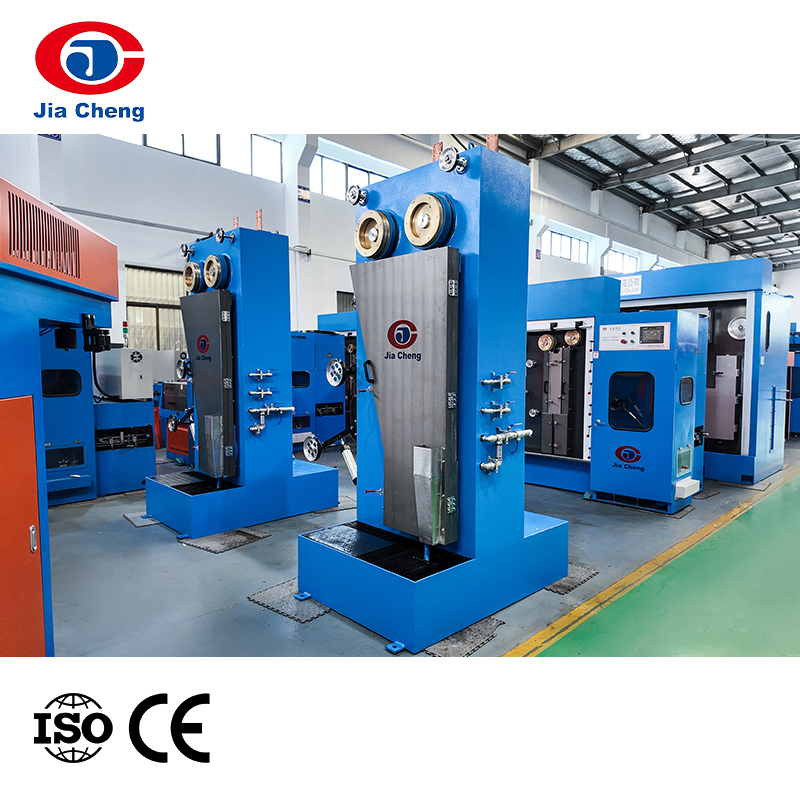 インライン線材軟化用オンラインアニーリングマシン このアニーリングマシンは伸線ラインに直接組み込まれており、特別な操作を行わずにワイヤの柔らかさと導電性を回復します。水平タイプと垂直タイプがあり、ワイヤ径 0.35 mm ~ 4.5 mm までの速度で最大 25 m/min まで対応します。 製品を見る→
座礁と束ねる
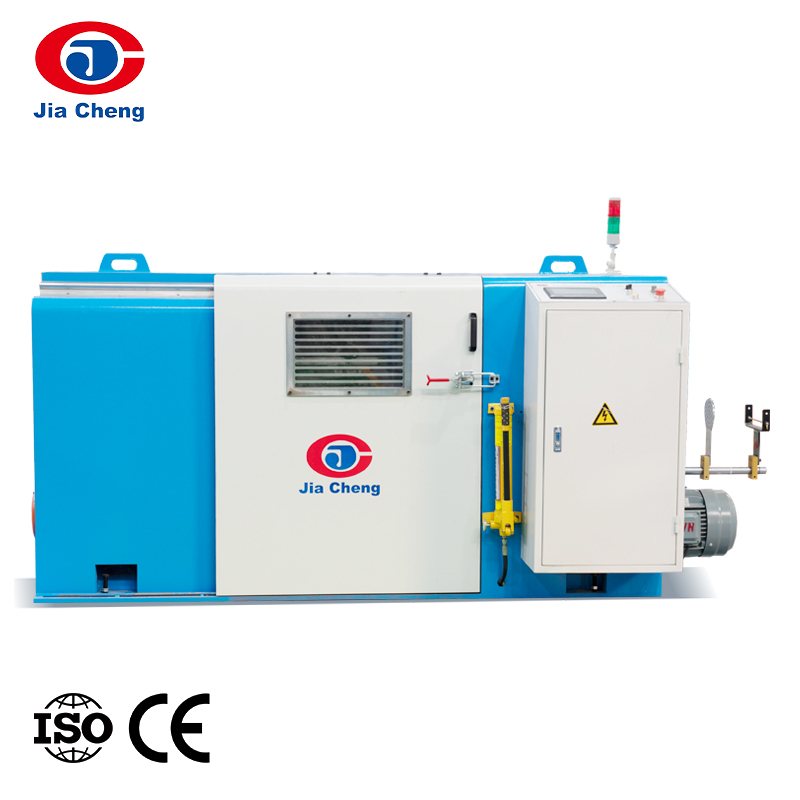
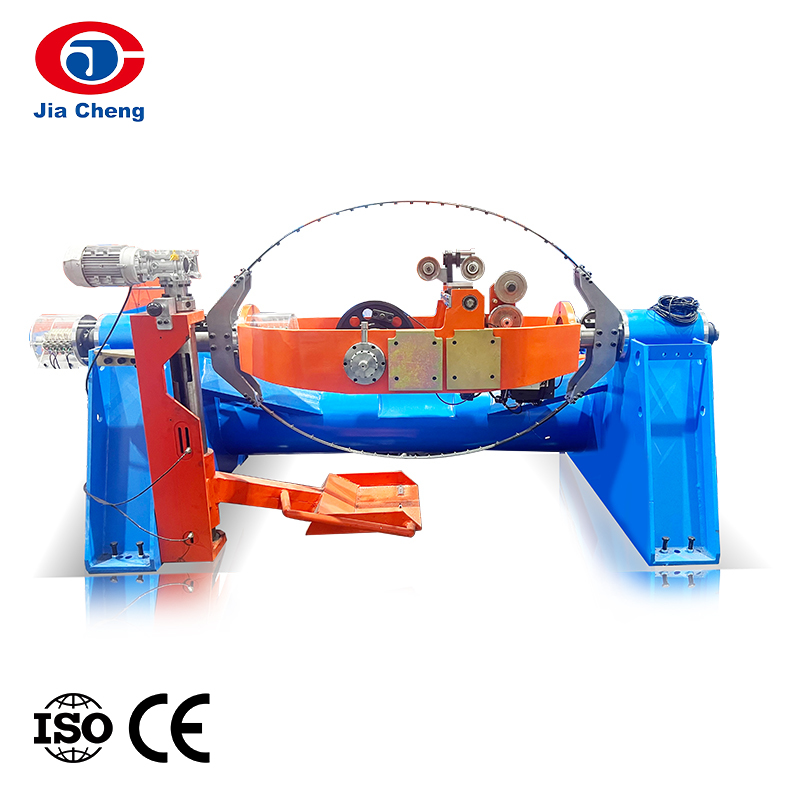
ほとんどのケーブル導体は単線ではなく撚り線です。撚り段階では、二重撚り束ね機、リジッドフレーム撚り機、またはチューブラー撚り機を使用して、複数のワイヤをコンパクトで柔軟な導体に結合します。この段階でのラインの効率は、ワイヤの速度とピッチ制御によって決まります。 AAC や ACSR などの架空導体の場合、高い張力と緊密な圧縮を実現するために剛性フレーム ストランダーが必要です。
絶縁体および被覆材の押出成形
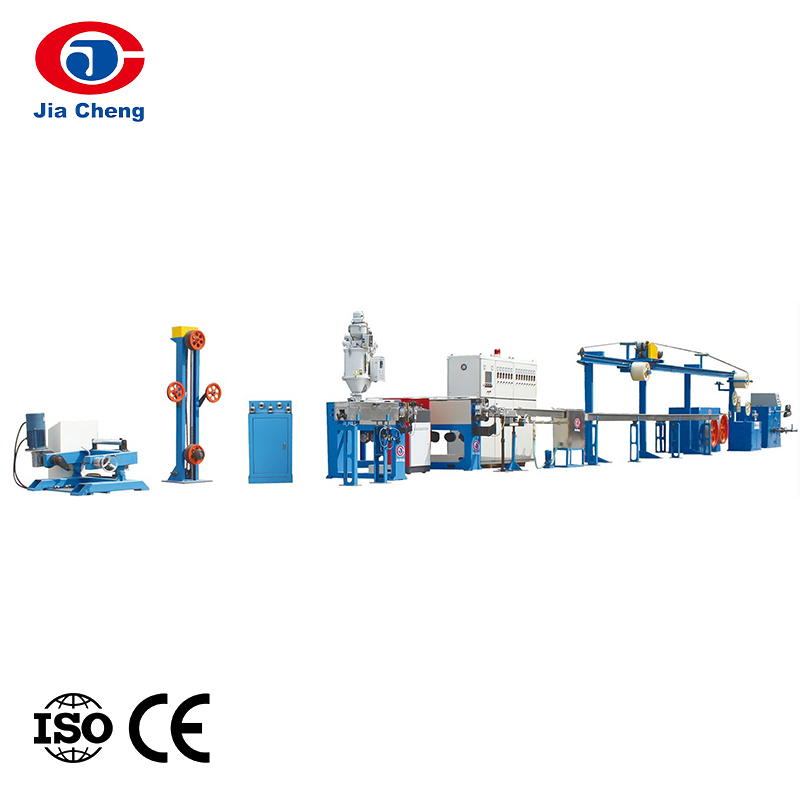
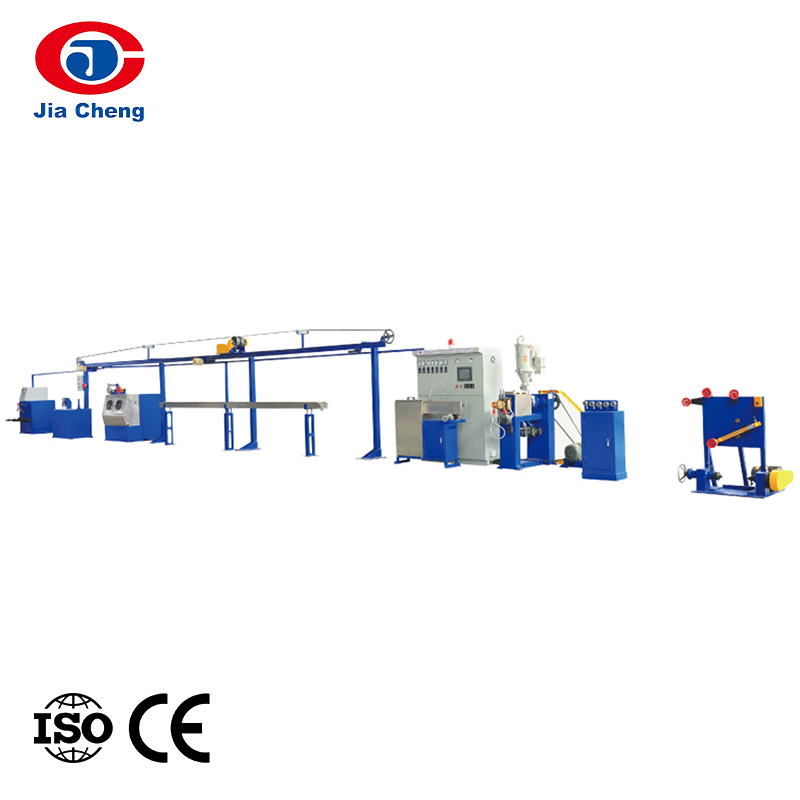
安定した導体が形成されたら、ケーブルを絶縁する必要があります。押出ラインには、ケーブルの用途に応じて、PVC、PE、XLPE、シリコーンゴム、または発泡絶縁体が適用されます。高速電線絶縁生産ラインがこの段階の中核です。高いライン速度でも、一貫した肉厚、同心性、接着力を維持する必要があります。特殊な製品の場合、ラインには架橋ユニット、三層共押出成形、または物理発泡が含まれる場合があります。
 高速芯線用絶縁体製造ライン このラインは、予熱、押出、冷却を正確に制御することで、均一な断熱材の厚さ、高い同心性、および電気的性能を保証します。絶縁芯線の高速大量生産ニーズに応えます。 製品を見る→
試験および補助装置
ターンキーラインは品質管理なしでは完成しません。工場では、デジタル引張強度試験機、抵抗ブリッジ、高電圧耐力試験機、老化オーブンなどのケーブル試験機を使用して、完成したケーブルが国内または国際規格を満たしていることを確認できます。テークアップ、ペイオフ、アキュムレータ、スパークテスターなどの補助装置により、ラインのスムーズな稼働を維持し、製品を損傷から保護します。
ターンキーサプライヤーを評価する方法
ケーブルメーカーがターンキー線材生産ラインの契約に署名する前に、サプライヤーをパンフレット以上に評価する必要があります。以下の点は、後々費用のかかる予期せぬ事態を防ぐための実践的なチェックです。
- 機械の範囲: サプライヤーが鋳造やロッドの分解などの上流プロセスと、押出や試験などの下流段階の両方を処理していることを確認します。この補償範囲にギャップがある場合、購入者はいずれにしても 2 番目のベンダーを調整する必要が生じる可能性があります。
- プロセスエンジニアリング能力: ライン速度のマッチング、ダイサイジング、張力制御、冷却能力に関する参考データを求めます。通常、機械がどのように連携して動作するかを説明できるサプライヤーは、個別のユニットのみを販売するサプライヤーよりも信頼できます。
- 試験および品質測定機器: ケーブル試験機器も提供するサプライヤーは、最終製品の品質要件を理解していることを示しています。これは、完全なターンキー機能を示す強力な兆候です。
- 設置とトレーニング: 契約に試運転、オペレーターのトレーニング、および定義された受け入れテスト手順が含まれているかどうかを明確にします。これらの条件は、ラインが安定した生産にどれだけ早く達するかを決定します。
- 参考事例: 特に特定のケーブル タイプについて、同様のケーブル生産ラインの文書化された例をリクエストします。この例には、年間生産量、回線速度、およびカスタム調整が含まれている必要があります。
便利な近道の 1 つは、サプライヤーの製品範囲をプロセス チェーン全体に対してマッピングすることです。 Jiacheng の場合、そのポートフォリオは、連続鋳造およびロッドのブレークダウンを経て、撚り加工および押出加工から、ケーブル試験機および梱包アクセサリにまで及びます。この広さはまさにターンキーラインに求められるものです。
ターンキー回線から最も恩恵を受けるのはどのケーブル タイプですか?
ケーブルの種類が異なれば、生産ラインに対する要求も異なります。以下の表は、一般的な製品グループの典型的なプロセス要件をまとめたものです。
| ケーブルの種類 | 主要なプロセス要件 | 関連するラインステージ |
|---|---|---|
| 電源および低電圧ケーブル | 高導電率導体、一貫した絶縁厚さ、良好なシース接着力 | 引抜き、焼なまし、バンチング、絶縁押出、被覆、試験 |
| 架空導体(AAC、ACSR、ABC) | 高引張強度、緻密撚り、耐食性 | ロッドの破損、剛体フレームの撚り合わせ、防食処理 |
| データおよび同軸ケーブル | 正確な寸法、低静電容量、一貫したインピーダンス | 細絞り、二重撚り、発泡押出、ラッピング |
| 耐火ケーブル | マイカテープラッピング、低煙、高温耐性 | 絞り、焼鈍、バンチング、マイカテーピング、被覆、試験 |
| 太陽光発電とEVケーブル | 高温耐性、柔軟性、長寿命 | 引抜き、アニーリング、シリコーンまたは架橋押出、試験 |
メーカーが同じサイトで複数のケーブル ファミリを製造する場合、ターンキー ラインは切り替えの柔軟性を念頭に置いて設計されています。この場合、設置されている機械の数よりも、ダイセット、押出スクリューの設計、ライン速度を厳密に制御することが重要です。
結論
ケーブル業界におけるターンキー線材生産ラインは、単なる機器セットではなく戦略です。これは、銅棒から完成したケーブルまでの全プロセスを理解し、各段階間のやり取りを支援するサプライヤーを選択することを意味します。生産量の増加、スクラップの削減、または新しいケーブルセグメントへの参入が必要な工場にとって、このアプローチは生産までの時間を短縮し、技術的なリスクを購入者から遠ざけます。
決定を下す前に、ライン内の 3 つの重要なインターフェイス (ロッドとワイヤ、ワイヤと導体、導体と絶縁体) をサプライヤーがどのように処理しているかを比較してください。具体的な許容範囲、回線速度、および許容基準について問い合わせてください。サプライヤーがこれらの質問に明確に答えることができれば、ターンキー ルートで期待どおりのパフォーマンスが得られる可能性が高くなります。