En
ゴム ケーブルの生産ラインを計画するとき、数台の機械を選択する必要はありません。工場で複合物の準備、導体の処理、絶縁と被覆、硬化、最終テストを 1 つの連続システムとしてどのように処理するかを決定します。ラインを統合システムとして扱う工場所有者は、スループットの不一致、表面品質の不安定、硬化の一貫性の欠如など、最も一般的な失敗を回避できます。そのため、このガイドではプロセス自体から実際的な選択基準に移り、自信を持って投資できるようにしています。
多くのケーブル メーカーは、異なるベンダーの個別のマシンを調整すると隠れたリスクが生じることに気づいています。の ワンストップソリューションアプローチ プロセスロジックの一貫性を保つことで、これらのリスクを回避できます。また、設置、試運転、およびスペアパーツの在庫管理中に管理する必要があるインターフェイスの数も削減されます。
ゴムケーブルの製造: 完全なラインを定義するもの
ゴム製ケーブルの生産ラインは、PVC ケーブル ラインとは根本的に異なります。ゴムコンパウンドを導体の周囲に押し出した後、架橋する必要があります。この硬化段階では、化合物の化学構造が安定した耐熱性の絶縁体またはシースに変換されます。そのため、ラインには材料やケーブルの構造に応じて熱と圧力を加える硬化セクションが含まれています。
レイアウトは水平線または懸垂線のいずれかになります。水平レイアウトでは、ケーブルは養生チューブ内をまっすぐに移動します。カテナリー レイアウトでは、ケーブルは硬化中に重量を支えるために曲線状の経路で吊り下げられます。この選択は張力制御と断熱材の厚さに影響します。低電圧フレキシブル コードの場合は、より単純な水平システムが一般的です。中電圧のゴムケーブルや鉱山ケーブルの場合、同心性が良く、硬化長を長くできるため、架線が好まれることがよくあります。
ゴムコンパウンドの選択もラインを形成します。 EPDM、ポリクロロプレン、シリコーンゴムの熱履歴は大きく異なります。 EPDMを高せん断スクリューで加工するラインではシリコーンゴムが焦げてしまう可能性があります。このため、弾性ゴムの生産ラインでは、機械リストを作成する前に定義された材料マトリックスが必要になります。
ゴムケーブル生産ラインの主要なプロセスステップ
正しい決定を下すには、各ステップを特定のマシン グループにマッピングすると役立ちます。以下の表は、代表的なステージとそれに関連する機器を示しています。
| ステージ | 目的 | 設備 |
|---|---|---|
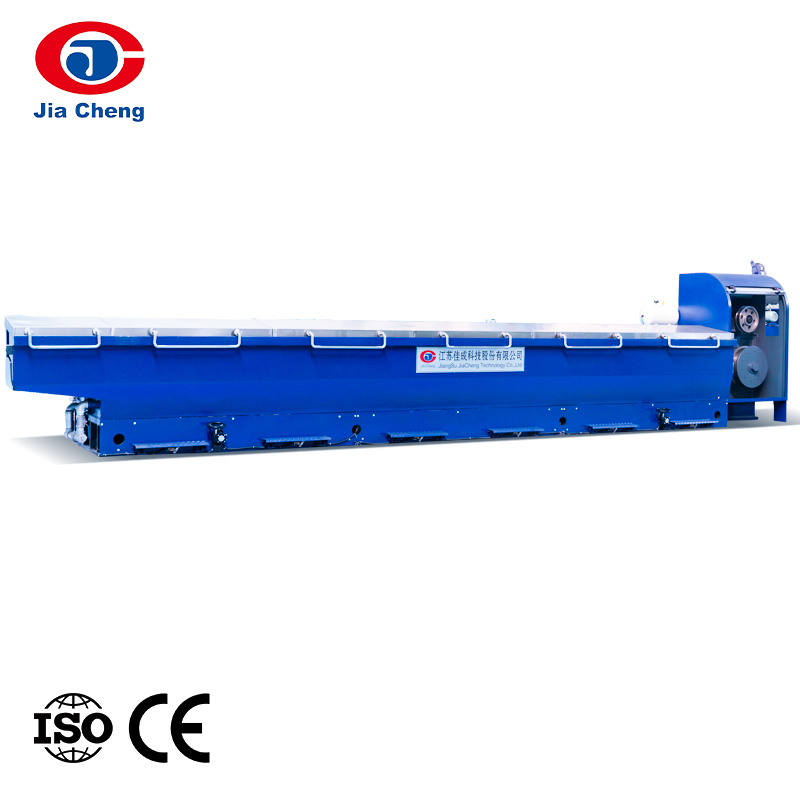
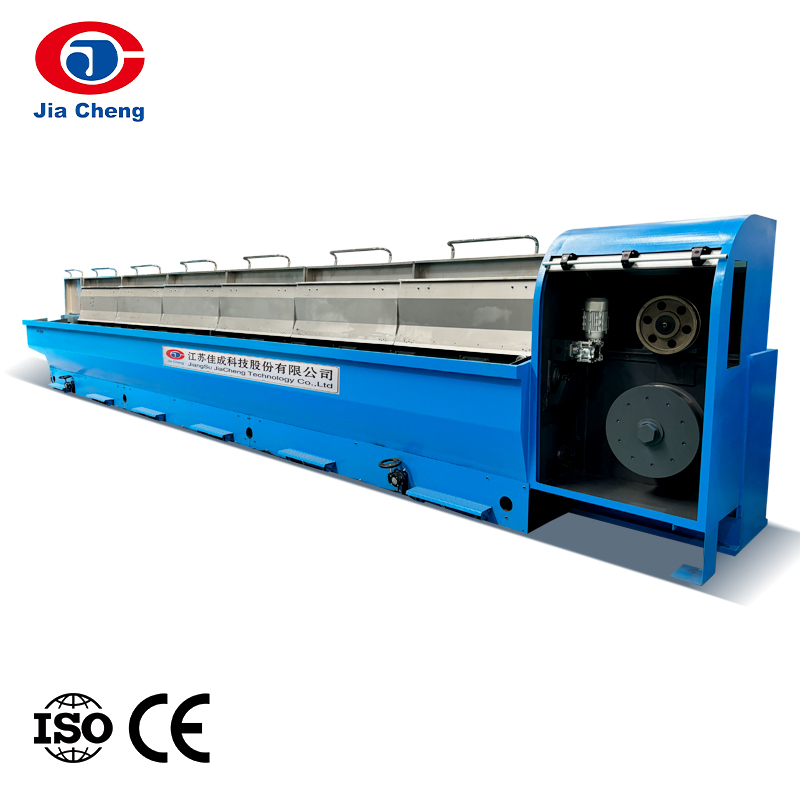
| ロッドの分解と描画 | 銅またはアルミニウムの棒を必要な導体サイズに変換します | ロッド分解機、中間伸線機 |
| 撚り/束ねる | フレキシブル導体構造の形成 | 二重撚り結束機、リジッドフレーム撚り機 |
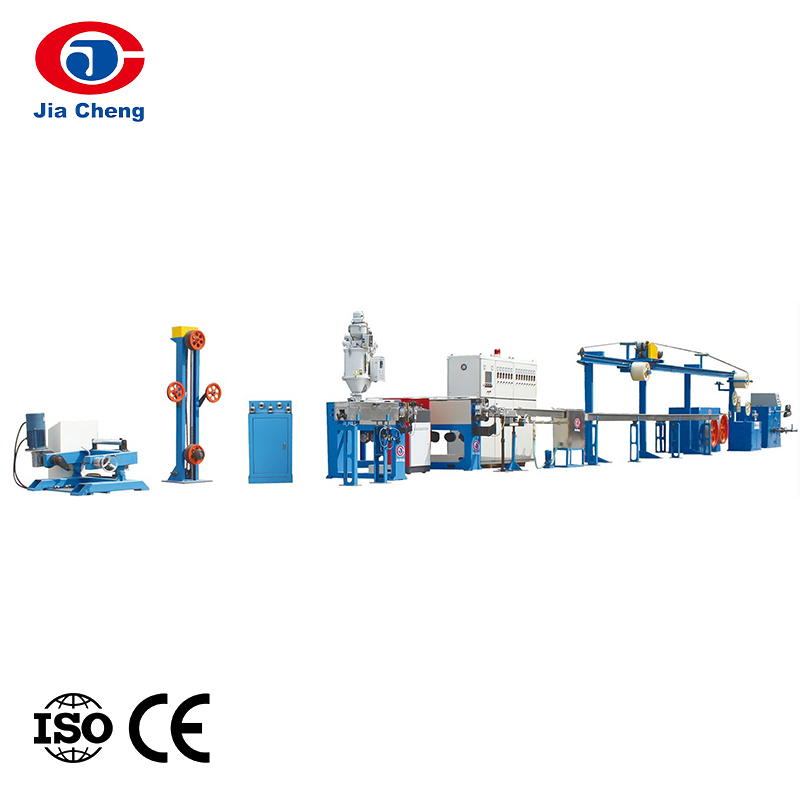
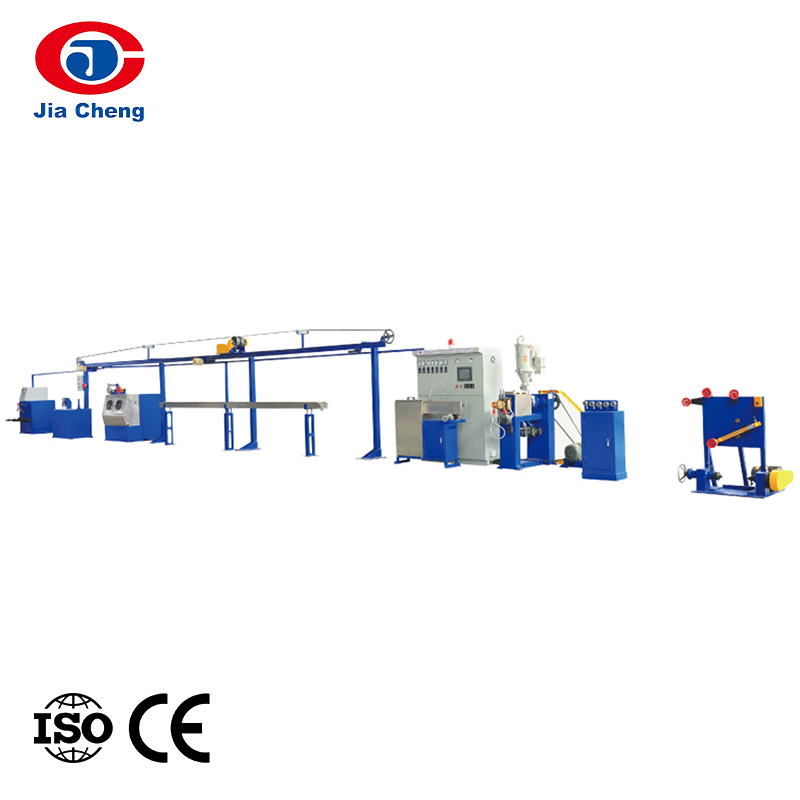
| 絶縁押出成形 | ゴム絶縁体を塗布する | 硬化セクションを備えたゴムケーブル押出ライン |
| 被覆押出成形 | ゴム製シースでコアを保護 | ケーブルシース押出機 |
| テスト | 電気的および機械的特性を検証する | 高圧耐電圧試験機、絶縁抵抗計、引張試験機 |
この表は簡略化してありますが、順序を示しています。また、伸線、撚り線、押出、試験装置を提供する単一のサプライヤーが調整作業を削減できる理由もわかります。たとえば、伸線機に供給するロッド ブレークダウン マシンは、伸線速度とワイヤ張力を一致させる必要があります。速度が一致しない場合、ワイヤがふらついたり断線したりして、ダウンタイムやスクラップが発生する可能性があります。
テストはライン計画において後回しになることがよくありますが、これによって生産の一貫性が保たれます。ゴムケーブルには交流高圧耐電圧試験機と絶縁抵抗計が必須です。デジタル引張強度試験機は、生産を開始する前に被覆材と絶縁材のコンパウンドを検証するのに役立ちます。
押出と硬化がラインのパフォーマンスを左右する理由
ゴムケーブルの品質問題のほとんどは押し出しから始まります。コンパウンドが均一に加熱・搬送されないと、絶縁体径がばらついたり、表面に気孔ができたり、層間の接着ができなくなる場合があります。高品質のゴム製ケーブルラインは、ゴム専用に設計されたネジを使用しており、高い圧縮率と低いせん断力で焦げを防ぎます。
シリコーンゴムの場合、状況はさらに厳しい。シリコンは粘着性があり、熱に弱いです。押出機には、低せん断スクリューとフィードゾーン用の別個の冷却システムが必要です。シリコーンではボイドを避けるために温度プロファイルを制御する必要があるため、硬化セクションも長くする必要があります。
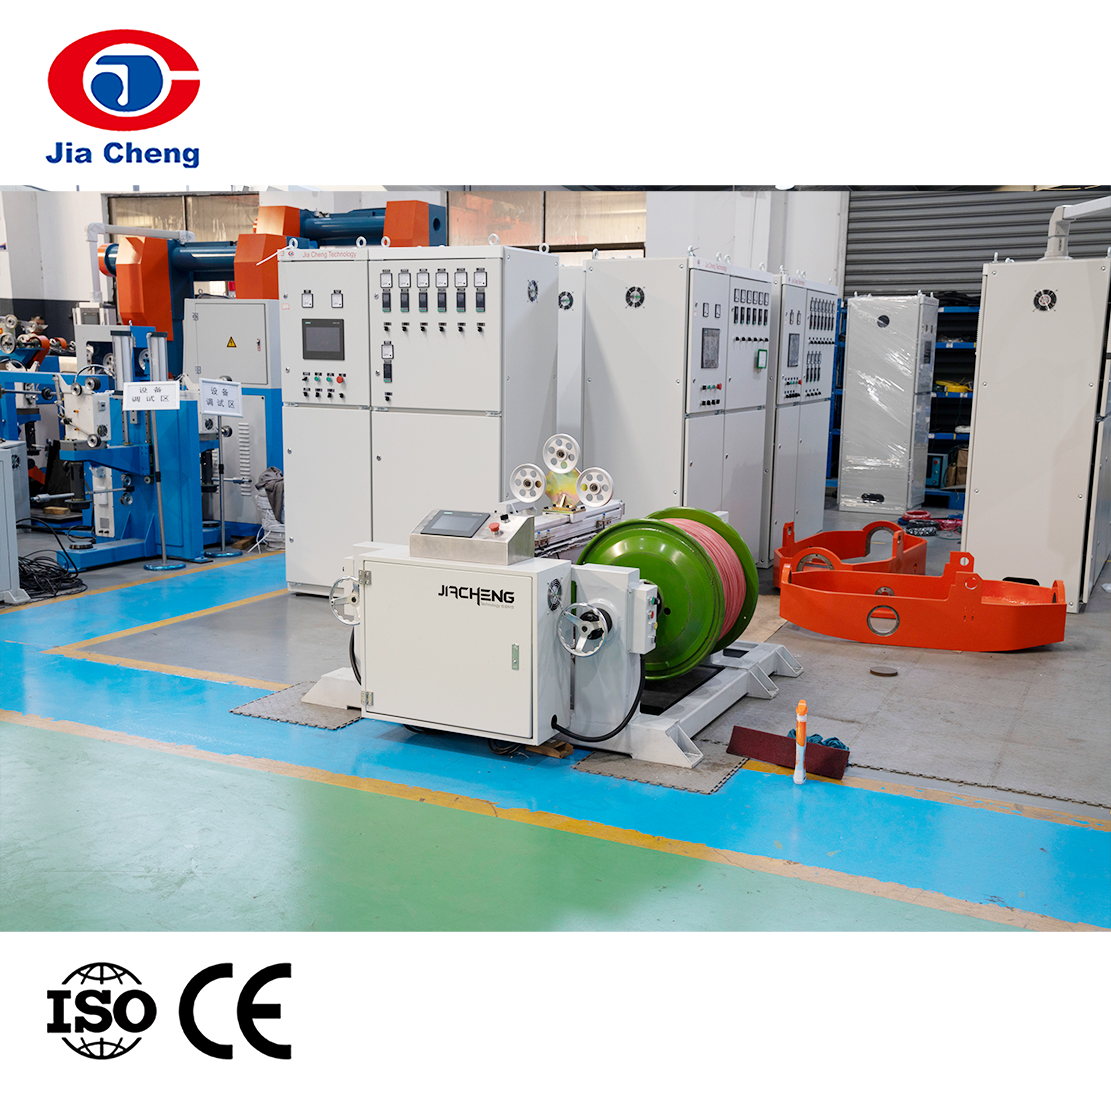 高温ケーブル用シリコーンゴムケーブル押出生産ライン この生産ラインは、高温シリコーンゴムケーブルおよびシース用に特別に設計されています。低せん断スクリューと供給ゾーン用の別個の冷却システムを備えているほか、均一な断熱層を確保してボイドを回避するためのより長い硬化セクションも備えています。 製品を見る→
このため、専用のシリコーンゴムケーブル押出生産ラインは特別なケースとして扱う必要があります。 PVC に使用できる一般的な押出機では、均一なシリコーン絶縁層を予測どおりに生成することはできません。材質を変更した場合はラインの再確認が必要です。
押出機の先にある硬化セクションは、ゴムが正しい架橋レベルに達するかどうかを制御します。実際には、硬化は、加熱後の伸びと永久変形を測定するホットセット試験によって評価されます。硬化長さが短すぎる場合、または温度プロファイルが不均一な場合、たとえ押出機が正しく動作していても、ケーブルはこのテストに不合格になります。
購入前にゴムケーブルラインを評価する方法
見積もりを比較する前に、出力要件を定義します。使用する導体の最大断面積はどれくらいですか?どのゴム材料を加工しますか?目標の回線速度はどれくらいですか?これら 3 つの答えによって、押出機のサイズ、硬化長さ、冷却能力が決まります。
高速架橋押出ラインを評価する際には、以下の点に注意してください。
- 温度制御範囲: バレルゾーンとダイゾーンは独立して調整できる必要があります。
- プロセスの安定性: 寸法のドリフトや偏心を避けるために、ダイヘッドでの圧力を一定に維持します。
- ライン速度: 完全な架橋を達成するには、硬化長さが必要な速度と一致する必要があります。
- 切り替え時間: 素早い洗浄と工具の交換により、コンパウンドを切り替える際のダウンタイムが削減されます。
- 自動化レベル: 自動ライン速度調整とデータロギングにより、生産プロセスを再現可能にします。
架橋が必要な熱硬化性ゴムの場合、押出機とCVセクションは切り離せません。ケーブルがホットセット テストに合格するかどうかは硬化によって決まるため、硬化ラインなしではスタンドアロンの押出機のベンチマークを行うことはできません。これは、押出機だけでなくライン全体を比較する必要があることも意味します。製造したいケーブルと同じタイプの基準線をサプライヤーに問い合わせてください。
 統合硬化制御を備えた高速架橋押出ライン このラインは、熱硬化性ゴムの押出と連続加硫を統合し、必要な硬化制御を提供します。これはケーブルがホットセットテストに合格することを保証し、架橋ゴム製造のライン全体を比較する際に不可欠です。 製品を見る→
ラインが熱可塑性ゴムではなく熱硬化性ゴムコンパウンドを対象としている場合、高速架橋押出製造ラインにより、必要な総合的な硬化制御が可能になります。
責任ある 1 社のサプライヤーと協力してゴム ケーブル ラインを構築
プロセスステップが定義されると、多くのバイヤーは複数のメーカーの機器をリンクするという課題に直面します。延伸機は撚り機とは異なる速度で動作する場合があり、押出機が巻き取りのライン速度と一致しない場合があります。プロセス全体を理解している単一のサプライヤーを選択すると、設置、試運転、およびスペアパーツが簡素化されます。また、何か問題が発生した場合の説明責任も強化されます。
ケーブルシース押出機がその良い例です。単純な押出機のように見えるかもしれませんが、そのスクリュー、制御ループ、冷却システムは前のコアと一致する必要があります。シースを別のパスで適用する場合、コアのぐらつきやシースの偏心を避けるために、ラインは絶縁ラインと同じ速度と張力を維持する必要があります。
 保護外層用ケーブルシース押出機 この押出機は、PVC、LDPE、TPU などの材料の保護シースをケーブル コア上に正確に塗布します。高度な自動化により、安定した生産と一貫した品質を保証すると同時に、Jiacheng の全設備と連携して技術的一貫性を実現します。 製品を見る→
Jiacheng のケーブル機器の完全な範囲は、ロッドの故障から最終テストまでチェーン全体をカバーします。これにより、 カタログ全体を確認する 技術的に一貫したラインを構築します。高耐電圧試験機や絶縁抵抗計などの試験機も提供できるサプライヤーであれば、品質に対する一元的な責任を負うことができます。多くの場合、これは押出機のみで少量を節約するよりも価値があります。
ゴムケーブルの生産ラインは、プロセスと装置を一緒に計画することで成功します。まず材料とケーブル規格から始めて、導体の準備とテストの手順に適合する押出および硬化装置を選択します。そのロジックに基づいて構築されたラインは、ケーブル工場が必要とする出力の安定性、製品品質、保守性を提供します。まず自社のプロセスのボトルネックを確認してから、押出機の価格だけではなく、完全なライン能力でサプライヤーを比較してください。