En
昨年の低電圧ケーブルに関する最も重要な話は、速度に関するものではありません。それは、ケーブルが燃えたり、電力が供給されたり、テストされたりしたときに何が起こるかについてです。 ULは、一部のカテゴリ5eケーブルは安全規格の可燃性要件を満たしておらず、火災の危険性が高まる可能性があると警告しています。 Communications Cable and Connectivity Association は、偽造ケーブルの燃焼テストのビデオを公開しましたが、その結果は劇的でした。ケーブル メーカーにとって、これは単なるニュースではありません。これは、材料管理と生産品質がコンプライアンスの一部となったことを直接示すものです。
低電圧ケーブルの規格が厳しくなり続ける理由
結論を先に言うと、低電圧ケーブルの規格はますます厳しくなっており、そのプレッシャーは帯域幅だけからではなく、安全性と電力供給の要件から来ています。
UL 444 は、通信ケーブルの火災安全ベンチマークを設定します。可燃性要件を満たしていないケーブルは、プレナムおよびライザー スペースで火災が伝播するリスクを高める可能性があります。 TIA-568.2-D および ISO/IEC 11801 は、挿入損失、反射損失、NEXT などの電気的性能パラメータを定義します。これらのパラメータは高速データ伝送を保護しますが、製造上の偏差も露呈します。
一般に PoE として知られる IEEE 802.3bt では、ポートあたり最大 90 W が可能です。そのレベルで電流が継続すると、導体の温度が上昇します。つまり、ケーブル メーカーは信号の完全性以上のことを考慮する必要があります。また、導体抵抗と絶縁体の熱挙動を通じて発熱を管理する必要もあります。たとえば、アニーリングが不十分だと DC 抵抗が増加し、PoE 回路でより多くの熱が発生します。
NFPA 70 および IEC 60332-1 には、火炎伝播および垂直火炎伝播試験が追加されています。工場にとって、実際的な結果は、均一な材料の選択と制御された生産です。同じ燃焼定格を満たさないジャケット コンパウンドの単一バッチにより、費用のかかるリコールが発生する可能性があります。
| 標準 | 指定するもの | 製造業への実際的な影響 |
|---|---|---|
| UL 444 | 通信ケーブルの防火性と可燃性 | 断熱材とジャケットの化合物は燃焼試験に合格する必要があります。材料のバッチ管理は重要です |
| TIA-568.2-D | ツイストペア銅線ケーブルの性能要件 | ペアのジオメトリとツイストの安定性は不可欠です。撚り合わせ機械は一貫した張力を維持する必要があります |
| ISO/IEC 11801 | 顧客構内の一般的なケーブル規格 | 周波数範囲全体にわたる電気的性能。アニーリングと撚り線の品質は結果に影響します |
| IEEE 802.3bt | ポートあたり最大 90 W の PoE 電力供給 | ケーブルの温度上昇を管理する必要があります。電流を持続させるには導体と絶縁体の選択が重要 |
製造側が管理すべきこと
コンプライアンスの簡単な部分は、規格を読むことです。難しいのは、すべての条件を満たす数百キロメートルのケーブルを製造することです。低電圧ケーブルが通過するかどうかは 3 つの製造段階で決まります。
導体の準備
導体の品質はロッドから始まります。正しい直径に引き抜かれた無酸素銅棒が基礎となります。絞り張力が不安定な場合、径公差が変動します。焼鈍が不完全だと抵抗が増加します。どちらの問題も最終的なケーブル テストで現れますが、それらはラインの早い段階で作成されます。低電圧ケーブルの場合、導体抵抗は、使用中にケーブルが生成する熱の量に直接関係します。
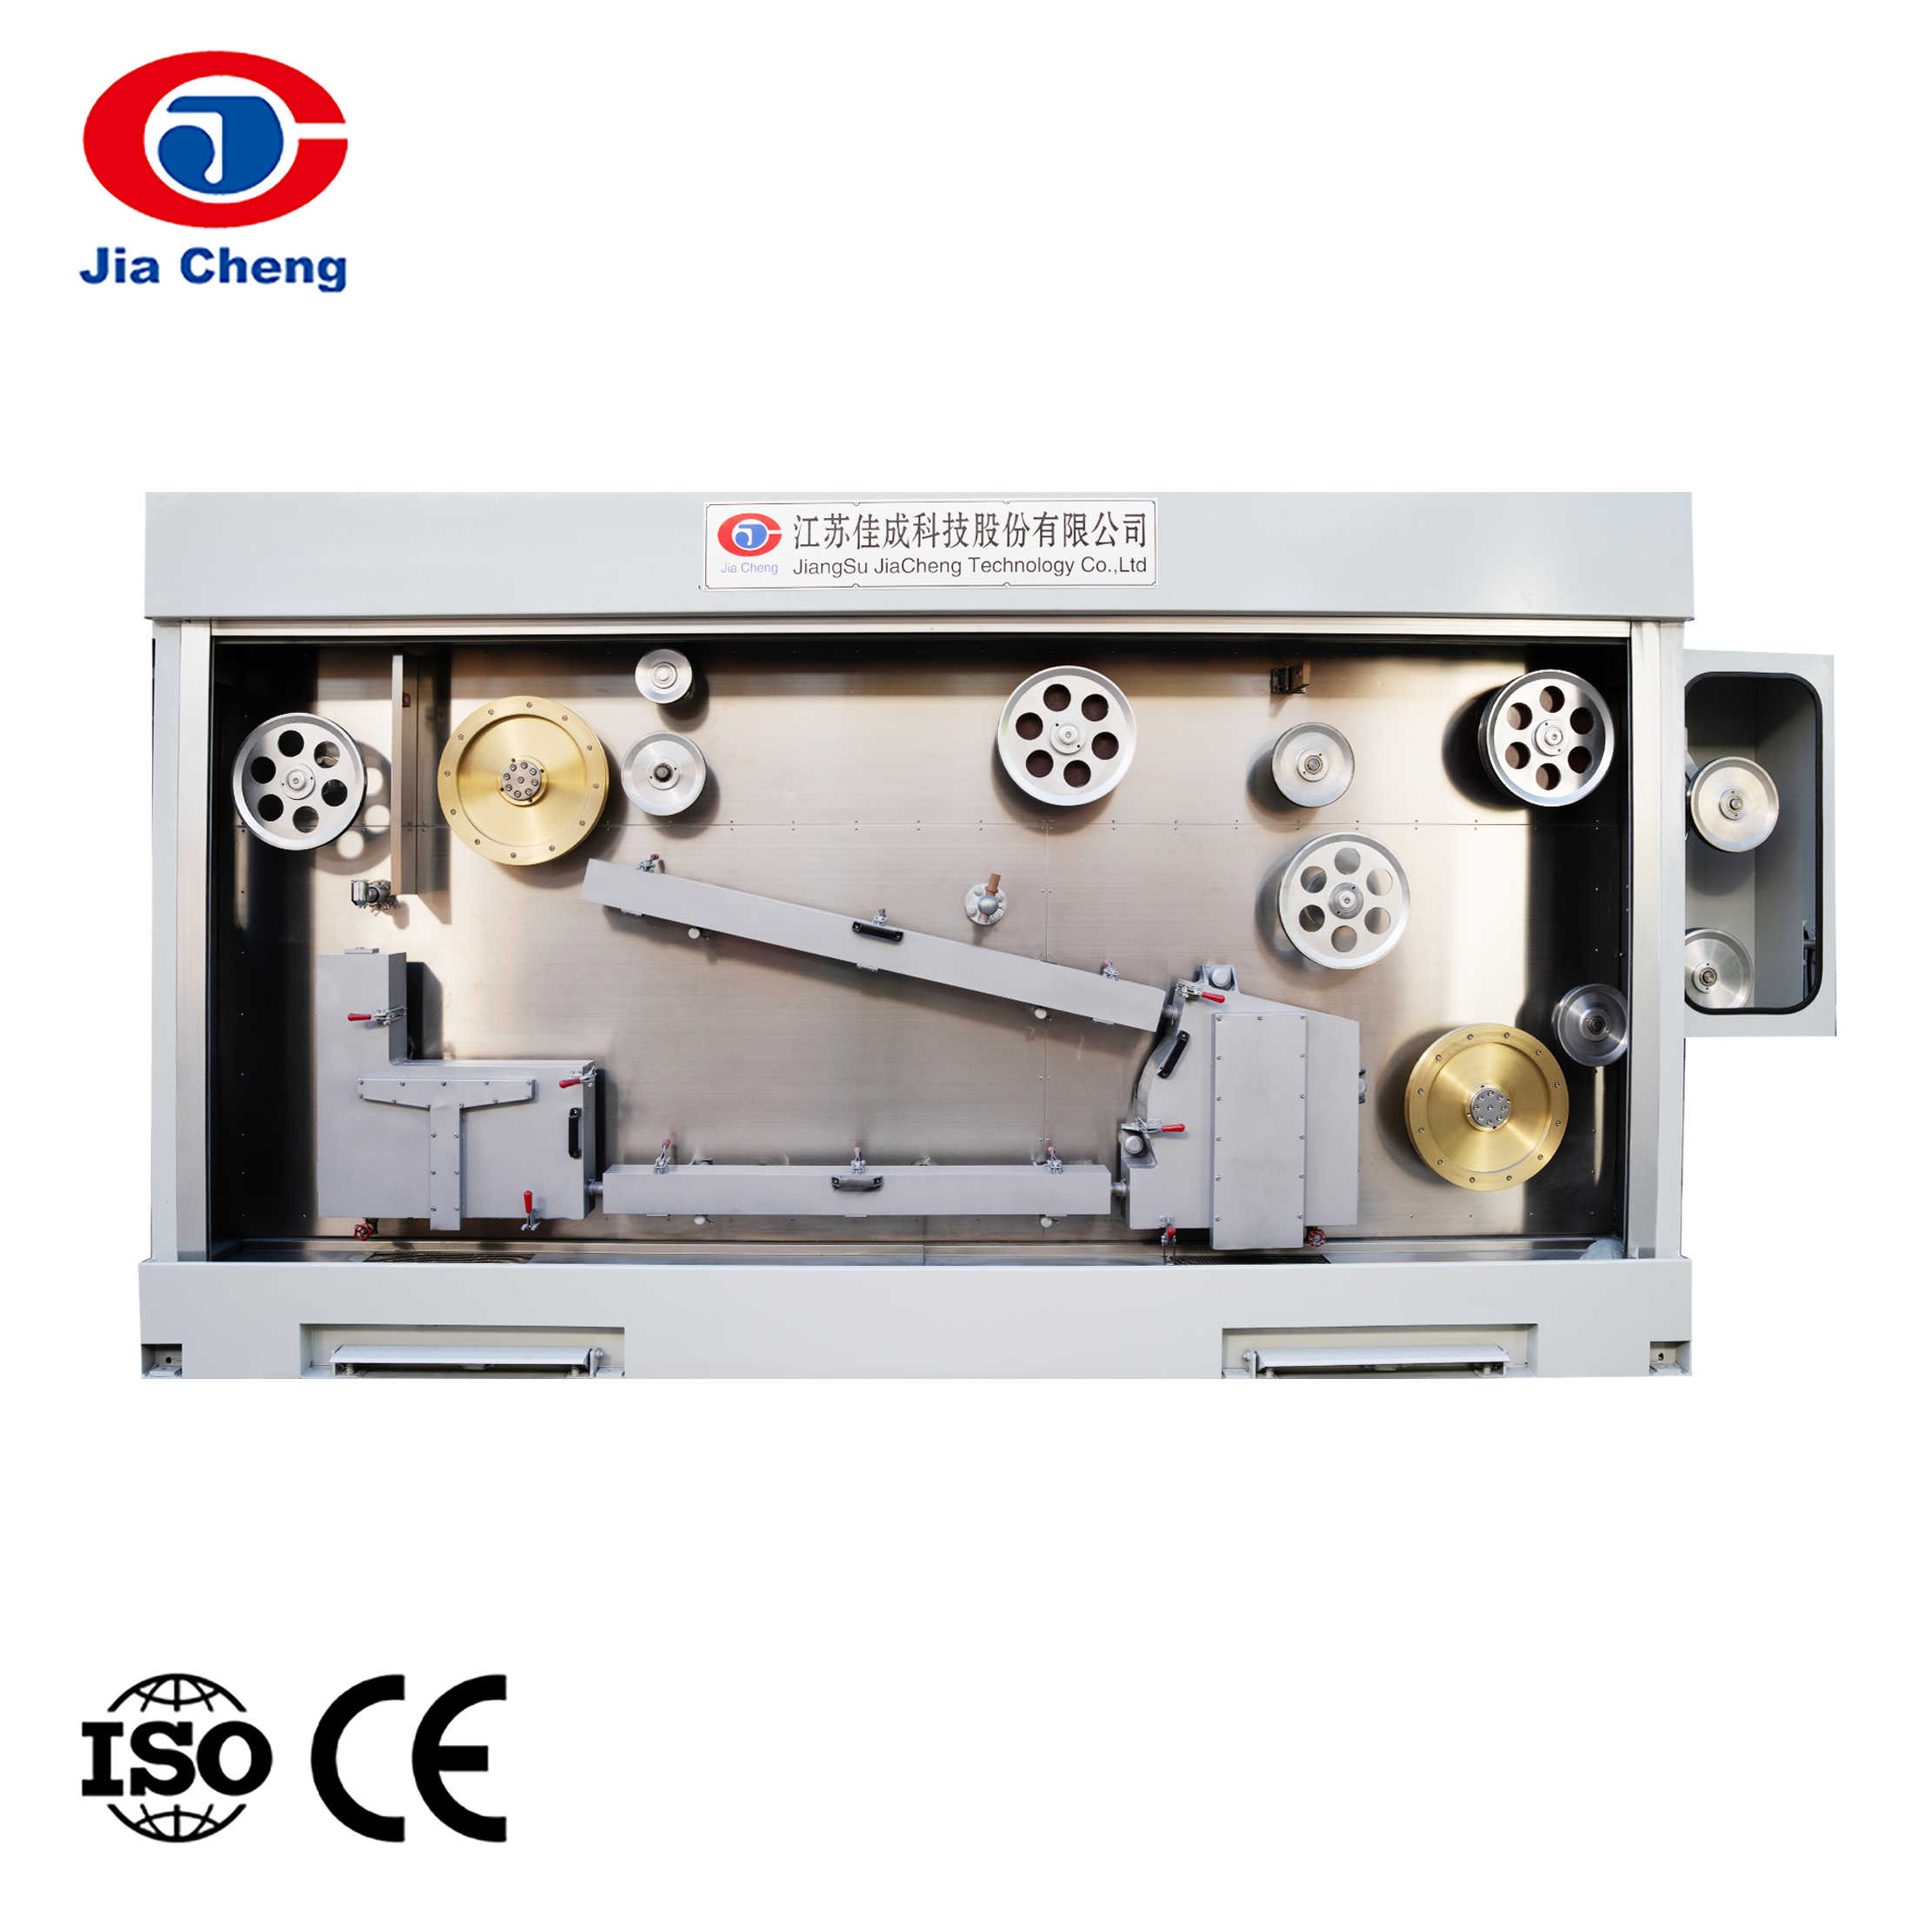
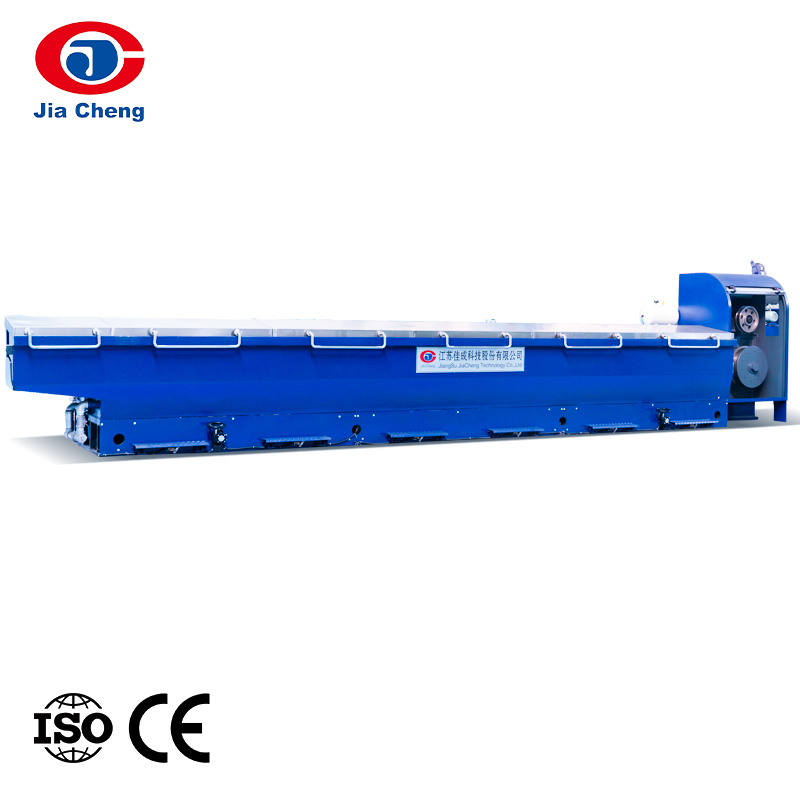
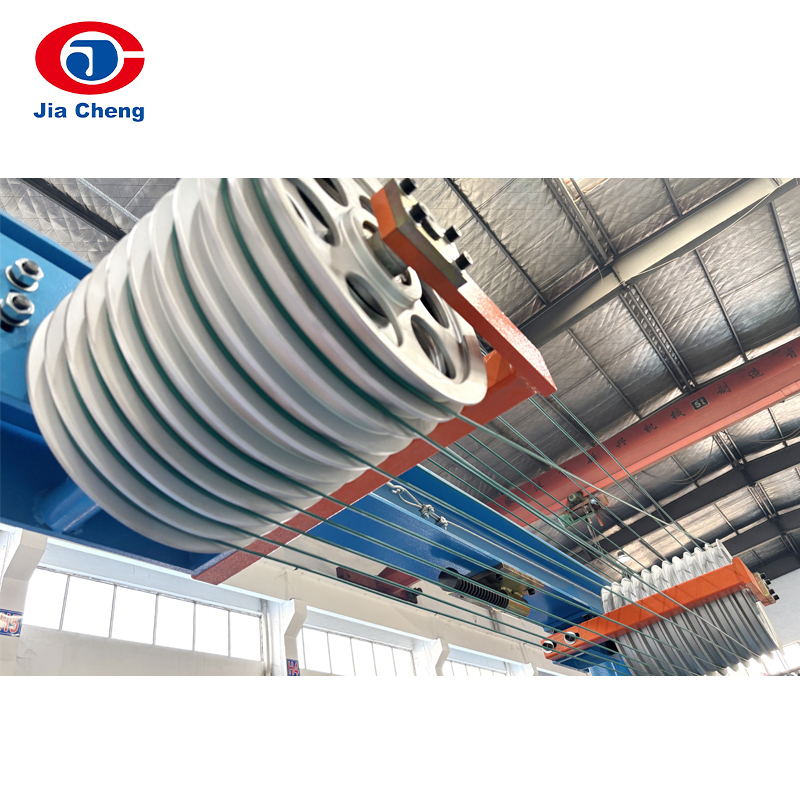
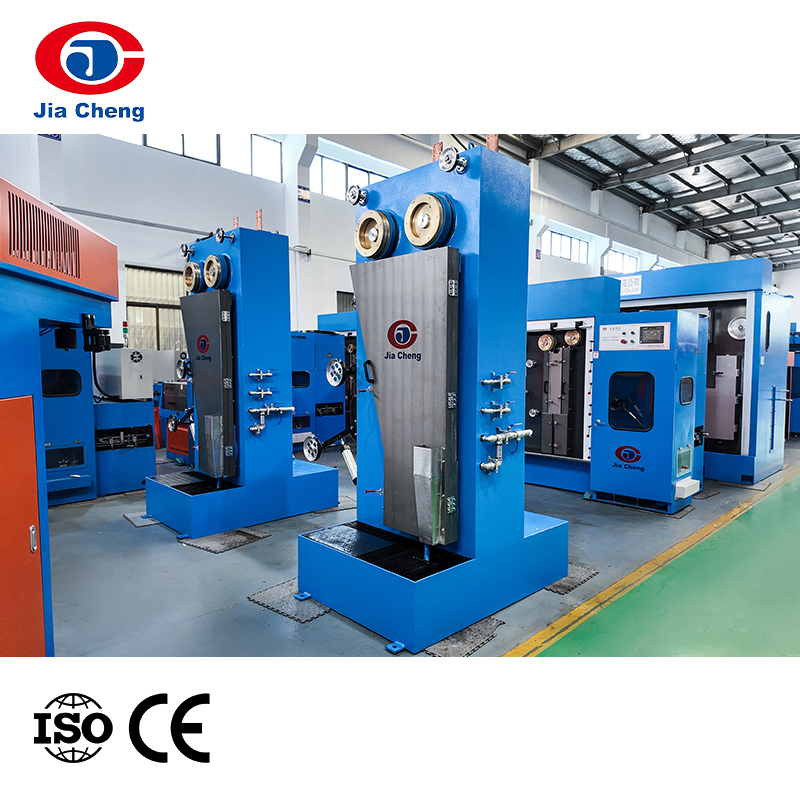 銅線伸線ライン用オンライン焼鈍機 この機械は、伸線後に銅導体をインラインでアニールし、別のステップなしで抵抗率を制御します。これは、低電圧ケーブルの導体品質を維持するという状況に適合します。 製品を見る→
オンラインアニーリングマシンは、銅が最も加工しやすい伸線直後に熱を加えることにより、導体の抵抗率を一定に保ちます。これにより、個別の処理ステップが回避され、プロセスが継続的に維持されます。
ペアの撚りと撚り
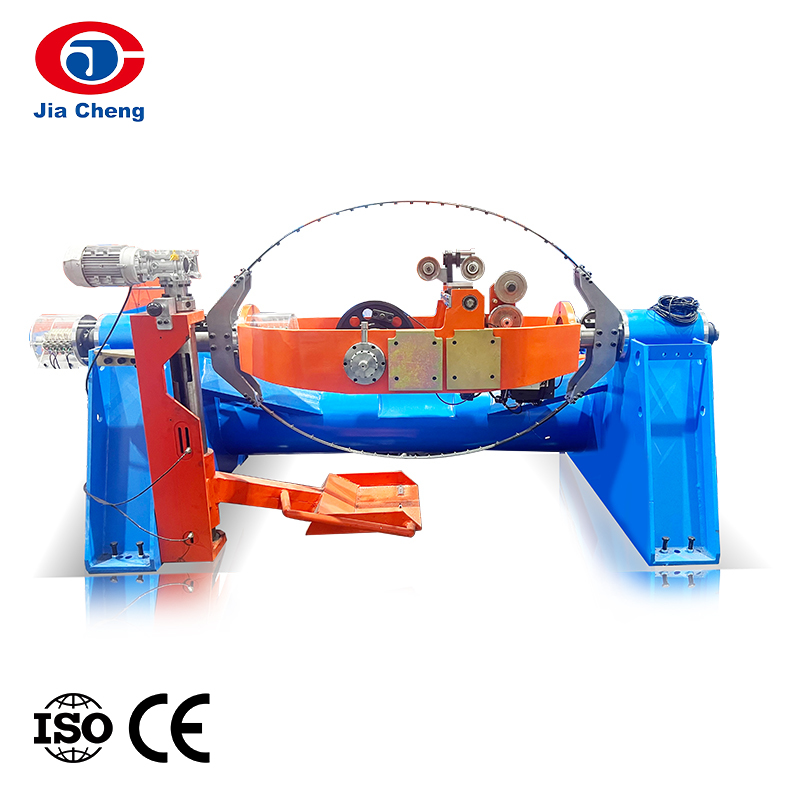
ツイストペア ケーブルは、ペアの形状によって異なります。ねじれが緩すぎたり、撚り長さが異なるペアは、NEXT およびリターンロスの測定に失敗します。機械は、束のコンパクトさにも影響し、最終的なケーブル直径に影響します。
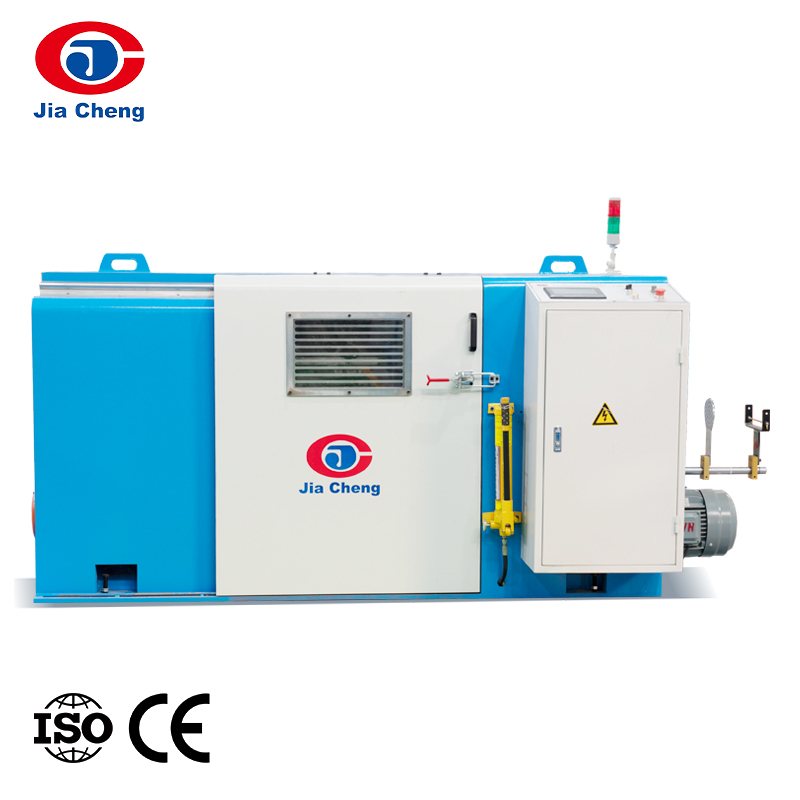
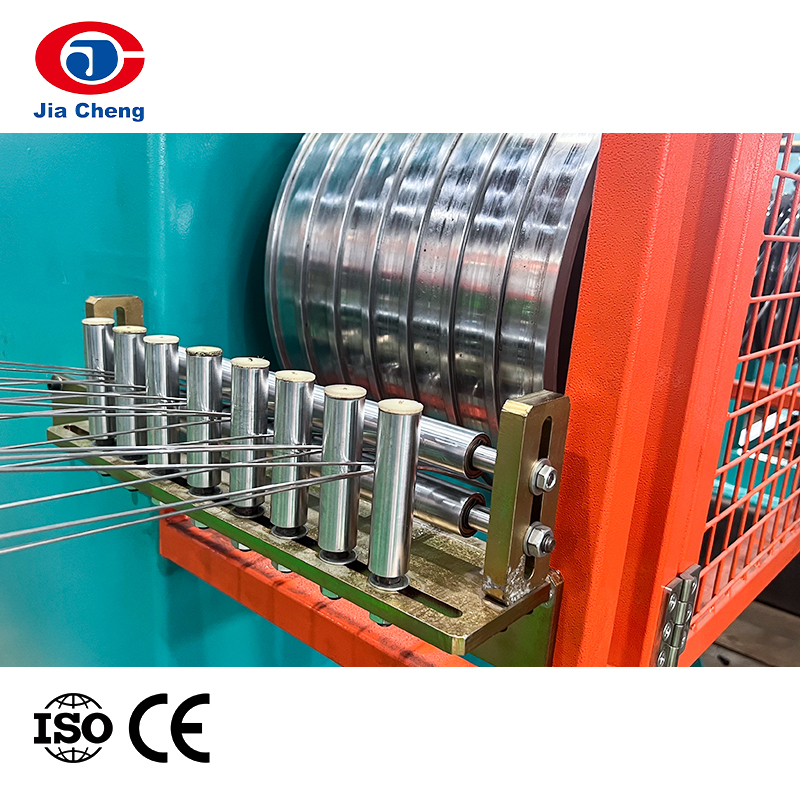 ツイストペアケーブル用二重撚り結束機 これにより、張力と撚り長さを制御して複数のワイヤを束ね、一貫したペアの形状を確保します。ツイストペアケーブル製造における安定したNEXTとリターンロスの実現に役立ちます。 製品を見る→
ダブルツイストバンチングマシンは、張力と撚り長さの両方を制御し、これにより、生産工程全体にわたってペアの形状がどの程度一貫しているかが決まります。
断熱押出成形
絶縁押出では電気特性が最終決定されます。同心度、直径、壁の厚さはすべて、インピーダンスと静電容量に影響します。建築用および産業用の低電圧ケーブルでは、多くの場合、絶縁コアとジャケットの両方が必要となるため、押出ステージでは 2 種類の化合物を一貫して処理する必要があります。
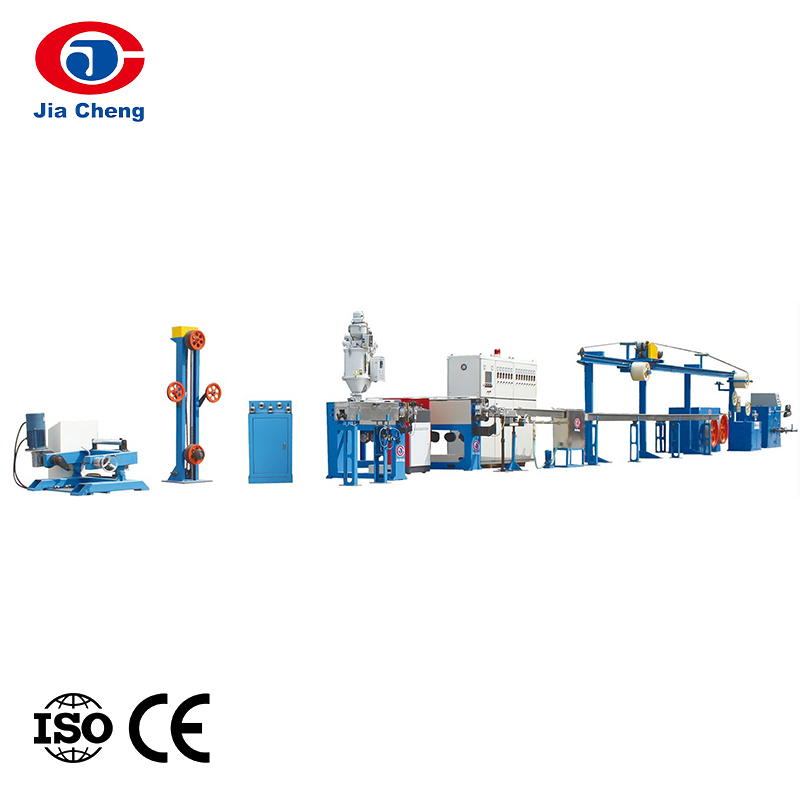
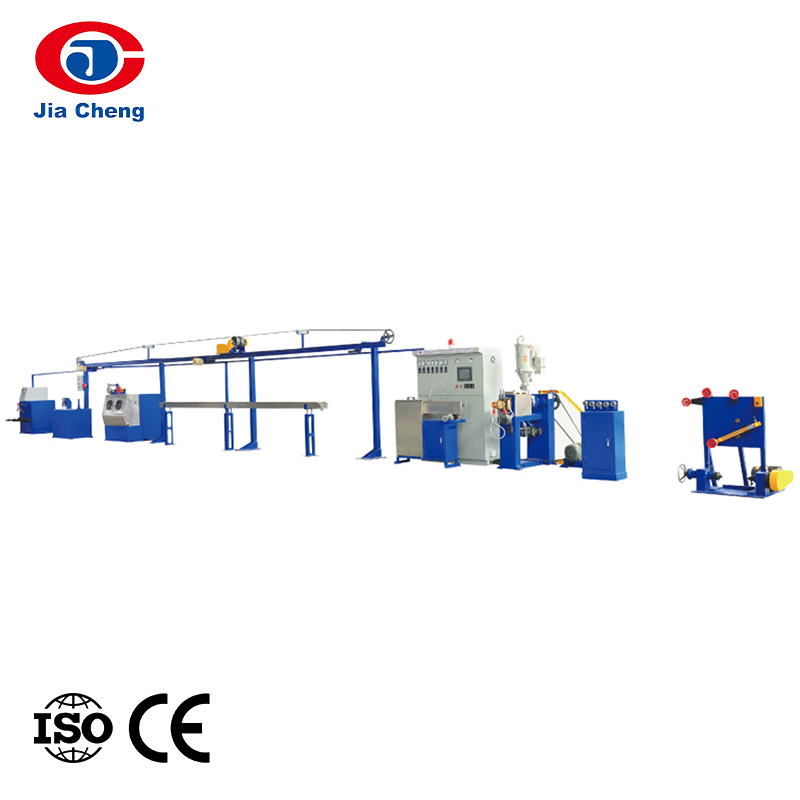
 コアおよびジャケットの高速電線絶縁体生産ライン このラインは、正確なスクリュー速度と温度制御で断熱材を押し出し、均一な厚さと同心性を与えます。低電圧ケーブルのコアとジャケットの両方のコンパウンドをサポートします。 製品を見る→
厳密なスクリュー速度と温度制御を備えた高速ワイヤ絶縁生産ラインにより、規格が想定する均一な押出が実現します。
テスト
テスト is the third pillar. Cable testing equipment, including resistance bridges and high-voltage withstand testers, confirms whether the cable meets the published limits. Without in-house testing, a factory cannot know whether a production run is compliant before it ships.
機器の選択が低電圧ケーブルのコンプライアンスに与える影響
機器の決定はコストの決定として扱われることがよくありますが、実際にはコンプライアンスの決定です。燃焼試験や電気的性能試験に合格しないケーブルは販売できません。初期の設備コストが最も低くても、すぐにバッチの廃棄コストが最も高くなってしまう可能性があります。
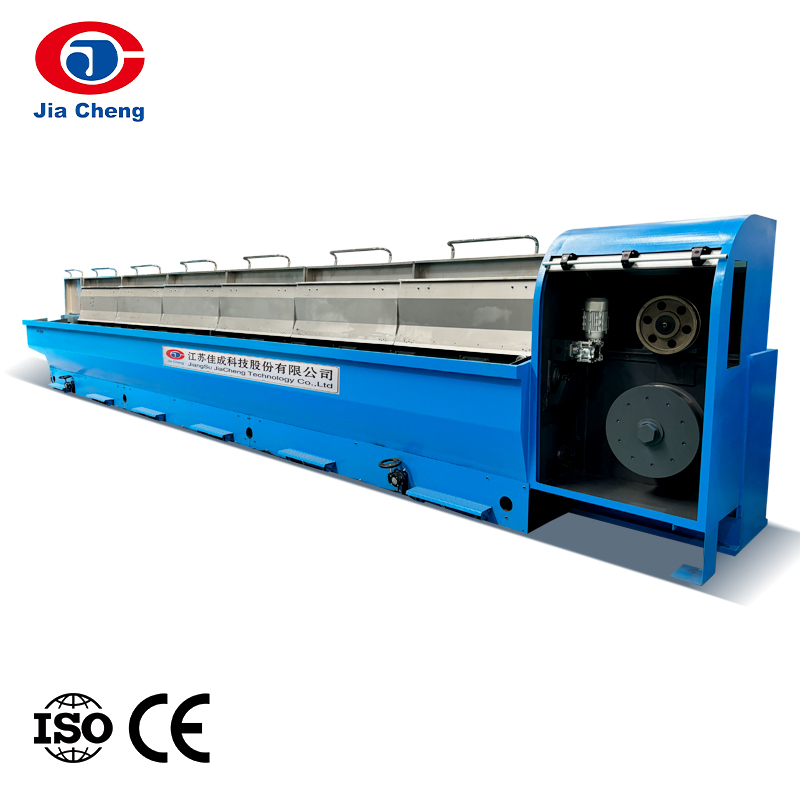
ケーブル工場が伸線機を選択すると、その選択は下流のすべてのステップに影響します。に関するガイド 伸線機の選び方 ロッドの品質、ダイサイズ範囲、冷却能力、張力制御をカバーしており、それぞれ完成したケーブルに測定可能な影響を与えます。
同様のロジックが撚り加工と押し出し加工にも当てはまります。張力制御が不十分な機械では材料が無駄になり、形状が一貫性のないペアが作成され、TIA-568 の制限を満たすことができないケーブルが製造されます。優れたプロセスウィンドウを備えた機械はその逆を行い、スクラップを削減し、初回通過歩留まりを向上させ、コンプライアンスを再現可能にします。
通常、調達リスクは、単純すぎるマシンを入手することではありません。それは、製造予定のケーブル タイプに適合しないマシンを購入することです。データ ケーブルと電源ケーブルの両方を製造する工場では、異なる押出構成、異なるアニーリング設定、および異なる撚り線オプションが必要です。機器をケーブルに合わせて調整できるほど、コンプライアンスのリスクは低くなります。
ニュースサイクルがケーブルメーカーに伝えていること
低電圧ケーブルのニュースでは、注目に値する 3 つのトレンドが取り上げられています。
まず、市場が成長していることです。世界の構造化ケーブル市場は、2022 年に 116 億ドルと推定され、2029 年までに 214 億ドルを超えると予測されています。この成長は、データセンターの建設、スマートなビルの改修、および信頼性の高いネットワーク インフラストラクチャに対する継続的なニーズによってもたらされています。より多くのケーブルが必要になると、生産能力が競争上の優位性になります。
第二に、求められるケーブルの種類が変化しています。 Cat6A は新しい低電圧 LAN のデフォルトになりつつあり、建物の設計ではファイバー バックボーンの必要性がますます高まっています。ケーブル生産者にとって、これは、より多くの生産ラインでより厳しい電気的許容差に対応する必要があることを意味します。これは、既存の機器がその能力の限界に達する可能性があることも意味します。
第三に、買い手は保証を求めています。懸念事項が偽造品であれ、取り付けの失敗であれ、購入者はケーブルが一貫して製造されたという証拠を求めています。その証拠は、テスト記録とプロセス管理から得られます。安定したプロセスを示すことができるメーカーは、特に購入者がケーブルの耐用年数にわたって性能を維持する責任を負うプロジェクトの場合、契約を獲得する可能性が高くなります。
低電圧ケーブルは単純な製品のように見えますが、適合バッチと不合格バッチの境界は生産現場で引かれています。導体の準備、撚り線、絶縁体の押し出し、およびテストは、このストーリーのオプションのステップではありません。それらが物語なのです。ケーブル メーカーにとって、実際的な次のステップは、機器の機能を監査し、各段階で再現可能な結果が得られることを確認し、すべてのリールで規格を満たすことができる機械に投資することです。基準は今後も強化されていくでしょう。生産現場はそのプレッシャーに耐えられる唯一の場所です。