En
肉厚は、押出ラインが制御しなければならない最初の数値であり、オペレーターが引き抜き速度、スクリュー速度、またはヘッド温度を手動で調整するときにドリフトする最初のパラメータでもあります。 1.0 mm の絶縁壁を備えた 600 V ケーブルでは、0.05 mm の偏心により最小壁が 0.85 mm までカットされます。平均的な厚さは正しいように見えても、これは通常の AC 耐力テストに合格しないのに十分です。ここで、電気部品の押出プロセスの自動化が利益をもたらします。
自動化により、決定はオペレーターの手から閉ループコントローラーに移されます。ラインが稼働すると、システムはスクリュー速度、引き上げ速度、クロスヘッド圧力を継続的に調整して、測定された直径と静電容量が狭い範囲内に収まるようにします。その結果、製品はより確実に誘電試験に合格し、手動で調整したラインよりも使用するポリマーの量が少ないプロセスが実現します。
自動化がケーブル押出ラインで実際に制御するもの
押出成形の自動化は、電気パネルに PLC を追加するだけであると考えるのは簡単です。実際には、最新の電気部品押出ラインでは、1 つのマスター速度基準を中心に同期する複数の独立した制御ループが使用されます。
温度と溶融圧力
押出機のバレルは 4 ~ 6 つの加熱ゾーンに分割されており、それぞれに独自の熱電対と PID コントローラーが備えられています。適切に調整されたラインでは、設定値からの偏差は ±1.5°C 以内に収まります。偏差が ±5°C を超えると、メルト フローが変化し、外径に目に見える変化が生じます。自動化により、ゾーンの偏差が小さく保たれ、溶融粘度の実際の指標であるヘッド圧力が追跡されます。
スクリュー速度、ライン速度、フィードバック
スクリューは溶融出力を提供し、引き取りユニットはケーブルの線速度を決定します。自動化ラインでは、制御システムが直径フィードバックから比率を計算し、最初にスクリュー速度を調整しますが、プルオフによってライン速度は一定に保たれます。これにより、直径の偏差から修正までの時間が最小限に抑えられます。光学式直径ゲージと静電容量センサーの 2 つは、最も一般的なフィードバック デバイスです。静電容量信号は、直径だけよりも優れた膨張率を示すため、発泡 PE に特に役立ちます。
共押出層比率
ケーブルが 2 層または 3 層構造の場合、各層に専用のエクストルーダーがあります。界面での乾燥スポットを避けるために、層間の比率を安定に保つ必要があります。自動化は、ホッパー上の重量フィーダーまたはロードセルを使用してポリマー重量をリアルタイムで測定することにより、マスターライン速度に対する各スクリューの速度を制御します。
電気押出を異なるものにする材料と公差
窓枠用のプラスチック プロファイルの押出と電線絶縁体の押出は似ていますが、電気部品用途では最終製品にさらに厳しい制限が課されます。 IEC 60502-1、UL 44、または GB/T 12706 に準拠するケーブルの場合、最小絶縁厚さは必須の検査項目です。自動化ラインは平均肉厚を公称値に近づけて維持するため、最小値を保証するために必要なポリマーの量が少なくなります。実際には、これは多くの場合、断熱層の材料を 3% ~ 7% 節約することになります。
| 材質 | 主要な誘電要件 | 自動化チャレンジ |
|---|---|---|
| PVC | 70℃でも安定した絶縁抵抗 | 広い処理範囲ですが、分解物の蓄積は時間の経過とともにヘッド圧力に影響します |
| XLPE | 吸湿性が非常に低く、破壊強度が高い | 架橋ステップでは、正確な溶融温度とライン速度の調整が必要です |
| PEフォーム | 低誘電率による高速データ伝送 | 真空とガスの注入には、静電容量ベースの高速フィードバックが必要です |
| シリコーンゴム | EVおよび家電ケーブルの高温耐性 | 引張強さが低いソフトメルト。引き抜き張力は厳密に制御する必要があります |
| テフロン | 優れた耐誘電性と耐薬品性 | 腐食性のオフガスと高い溶融粘度のため、耐食性のスクリューとバレルの設計が必要です |
各マテリアルは自動化戦略を異なる方向に推し進めます。 PVC および XLPE の場合、温度安定性とライン速度の調整が主な優先事項です。発泡 PE の場合、コントローラーは数秒以内に静電容量のドリフトに反応する必要があります。シリコンとテフロンの場合、バレルに沿って粘度が大きく変化するため、圧力側の調整が温度側の調整よりも重要になります。
自動押出ラインを購入する際に注意すべきこと
自動化ラインへの投資の決定は、制御パネルの外観ではなく、スクラップと再加工のコストによって決定される必要があります。 1 つのラインで年間 1,000 km のケーブルを生産し、断熱壁の逸脱によりその 2% が廃棄された場合、閉ループ制御でその 2% を回収することで、最新の押出機アップグレードの資本コストの大部分を賄うことができます。
サプライヤーを評価する際には、以下の点が最も重要です。
- 閉ループ直径制御では、ケーブルが動いている間に偏心が見えるように、少なくとも 2 つの測定軸を使用する必要があります。
- PLC はプロセス変数を毎秒記録し、少なくとも 1 つの生産シフトの間データを保存する必要があります。これにより、品質問題を特定の速度変化にまで遡って追跡することが可能になります。
- クロスヘッドとネジは、処理するポリマー ファミリに一致する必要があります。 PVC フォーム用に設計されたクロスヘッドは、XLPE ライン上に均一な半導電性層を生成しません。
- アラーム構造はドリフトベースである必要があります。溶融圧力が実行平均から 8% 以上逸脱した場合に警告を発することで、完全に停止する前にクロスヘッドの損傷を防ぐことができます。
スピードは、自動化が交渉の余地のない理由を思い出させるものでもあります。 200 m/min では、ケーブルは毎秒 3 m 以上移動します。閉ループ コントローラーはミリ秒単位で反応しますが、オペレーターがノブに手を伸ばすと、規格外のケーブルが数メートル通過してしまいます。
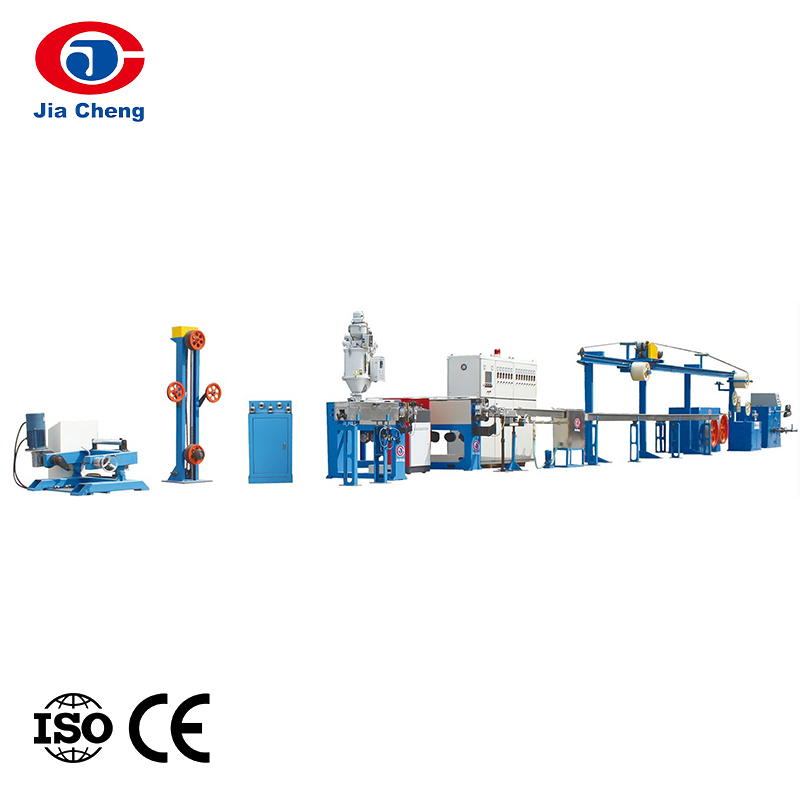
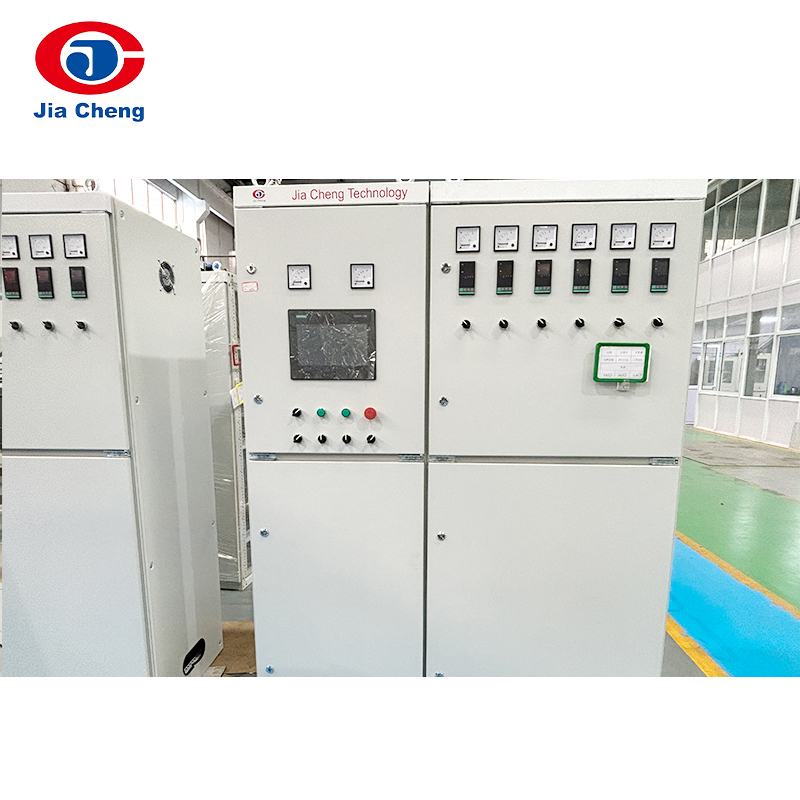
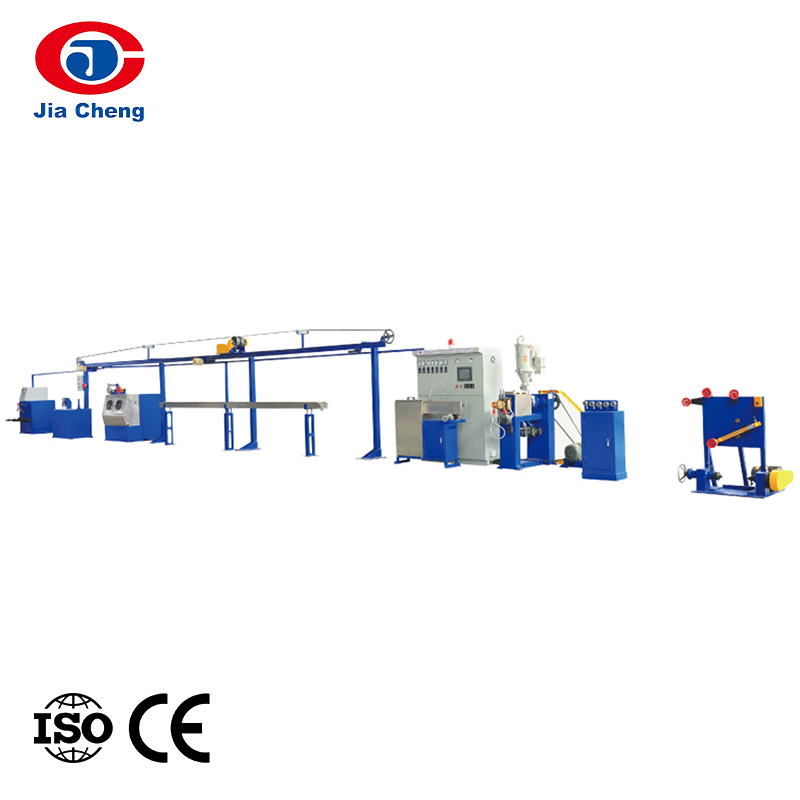
PVC、PE、または XLPE を使用する一次絶縁ラインの場合、統合制御キャビネットと直径フィードバックを備えた高速ワイヤ絶縁生産ラインが一般的な開始点となります。
 高速芯線用絶縁体製造ライン このラインは、予熱、押出、冷却を正確な制御で統合し、PVC、PE、または XLPE 心線の均一な絶縁厚さと高い同心性を保証し、一次絶縁作業に最適です。 製品を見る→
ケーブル構造が電気的に異なる層を使用している場合、層比の制御が決定要因になります。二層または三層の共押出生産ラインは、各押出機を 1 つのマスター速度基準を中心に同期させます。
 二層または三層共押出生産ライン 同期押出機とマスター速度基準を備えたこのラインは、多層ケーブルの正確な層比制御を保証します。これは、異なる材料を正確に共押出する必要がある場合に不可欠です。 製品を見る→
最終的なシースとジャケットの押し出しでは、優先順位が変わります。シースの押出成形品は通常、より厚く重いため、キャパシタンスよりも引き抜き張力の方が重要です。低偏差スクリューと堅牢な引き取りユニットを中心に構築されたケーブル シース押出機は、適切なツールです。
 ジャケット押出用ケーブルシース押出機 低偏差ネジと堅牢な引き取りユニットを備えたこの機械は、より厚いシース素材を処理し、最終的なケーブル保護のために一貫した肉厚を維持します。 製品を見る→
押出機に供給する導体を無視しないでください
押出ラインにおけるあらゆる自動化の決定は、導体が不安定であると損なわれる可能性があります。クロスヘッドに入る銅線の直径が変化したり、伸びが不規則な場合、押出制御ループがどれほど厳密に調整されていても、肉厚は依然として変動します。
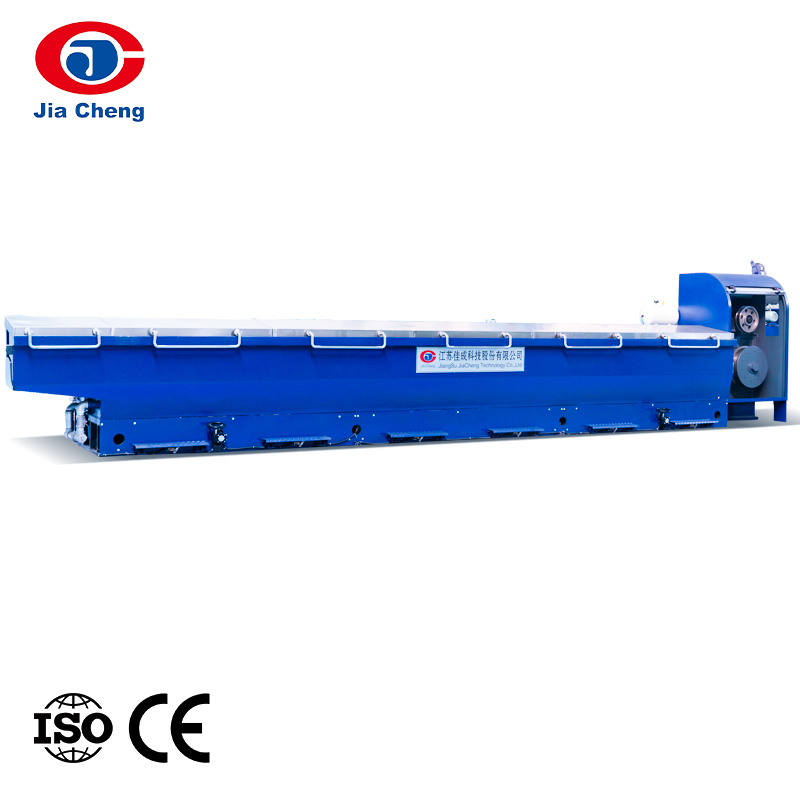
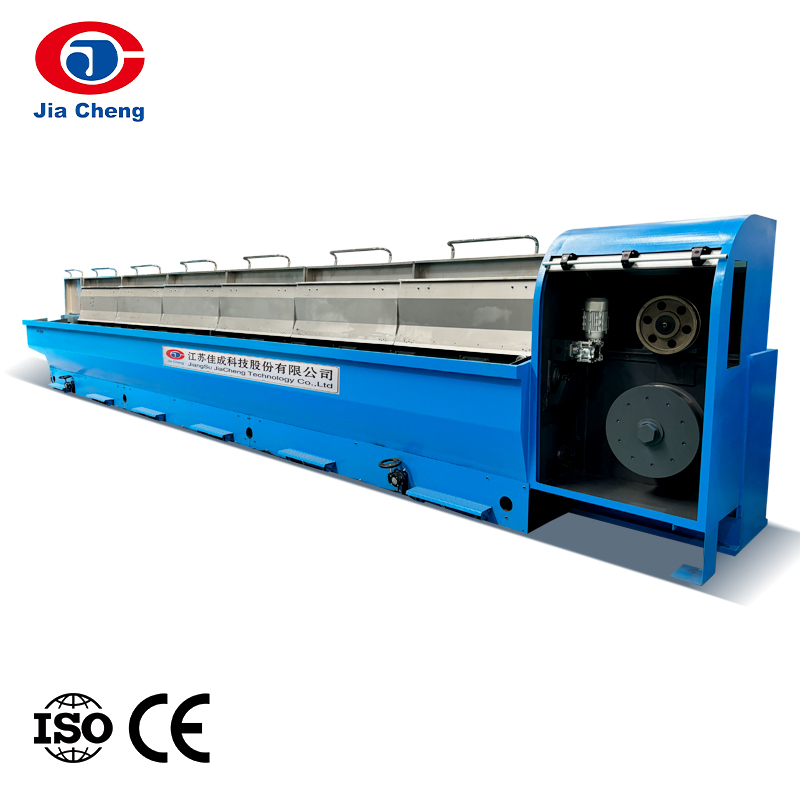
伸線の一貫性は、導体の断面積と抵抗に影響します。線径が 1% 変化すると、導体面積は約 2% 変化します。そのため、押出成形の自動化に投資するケーブル工場は通常、上流の伸線プロセスも強化します。まだ新しい描画ラインを評価している場合は、理解する価値があります。 ロッドブレークダウンマシンが張力を管理する方法 これは、線引き中の張力の変動が導体の伸びの不均一の一般的な原因となるためです。
伸線品質と押出安定性の関係は、ケーブル メーカーが利用できる最もコスト効率の高い改善策の 1 つです。安定した導体により、壁の最小要件を満たすために絶縁体に追加する必要がある材料の量が削減されます。
これが生産現場にとって何を意味するか
電気部品の押出プロセスの自動化は、一度の購入で決まるわけではありません。これは、閉ループ温度制御、ネジと引き抜きの同期、直径センサーと静電容量センサーからのフィードバック、および材料固有の調整を組み合わせたものです。 4 つすべてを正しく行うことの利点は、製品が一貫して誘電テストに合格し、製造現場でポリマーの無駄が少なくなるということです。
最も現実的な出発点は、現在の廃棄率と再加工率を測定することです。次に、最大量のラインを特定し、そのライン上の閉ループ直径とライン速度コントローラから始めます。オペレータ チームが自信を持てるようになったら、フォーム ラインの静電容量フィードバック、共押出ラインの層比制御、およびトレーサビリティ監査をサポートするデータ ログを追加します。
既存の押出機を交換する場合、または単一サプライヤーから新しいラインを構築する場合は、制御システム、スクリュー設計、クロスヘッド、および引き取りユニットが 1 つのシステムとして設計されているかどうかを尋ねる価値があります。上記の製品カードに示されている押出ラインは、統合アプローチを念頭に置いて Jiangsu Jiacheng Technology によって構築されています。